 0086-15068518279 (Çince)/001-5416026691 (İngilizce)


 En
Nedir CNC Silindirik Taşlama Makinesi
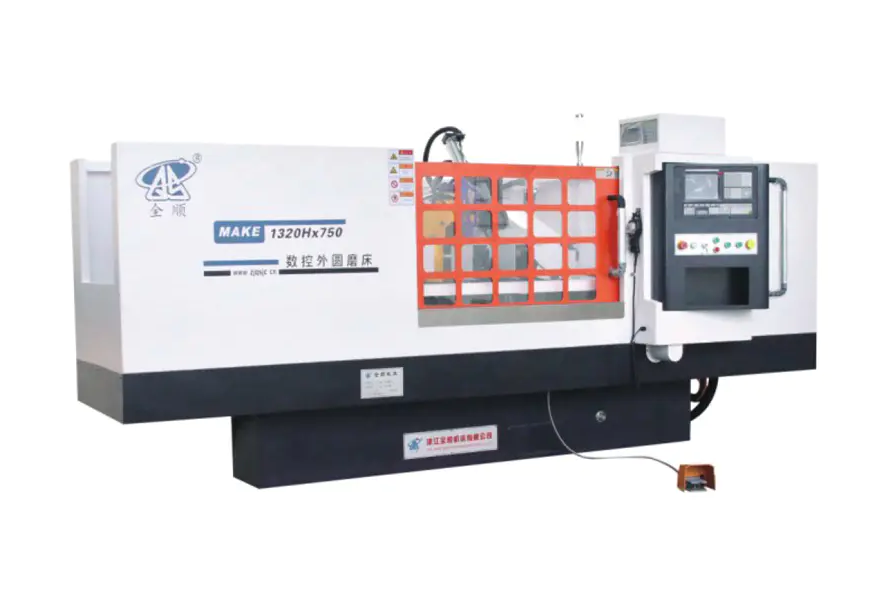
CNC silindirik taşlama makinesi, parçanın kendisi merkezler arasında veya bir ayna içinde dönerken, dönen bir aşındırıcı disk kullanarak yuvarlak bir iş parçasının dış veya iç yüzeyinden ince bir malzeme tabakasını çıkaran bir metal kesme aletidir. CNC harfleri bilgisayar sayısal kontrolü anlamına gelir; bu da tekerlek başlığının, çalışma tezgahının ve besleme ekseninin manuel el çarkları yerine program talimatları altında hareket ettiği anlamına gelir. Sonuç, tek haneli mikron seviyelerine ulaşabilen çap toleransına ve tornalama veya frezelemenin kendi başlarına üretebileceğinden çok daha pürüzsüz bir yüzey kalitesine sahip bir şaft, silindir, pim veya iş milidir.
Pratik anlamda bu makine tornalama veya sertleştirmeden sonra gelen bitirme istasyonudur. Şaft önce torna tezgahında kaba olarak şekillendirilir, ardından sertliğini arttırmak için ısıl işleme tabi tutulur ve son olarak da torna tezgahına gönderilir. CNC silindirik taşlama makinesi çapı ve yuvarlaklığı bir çizimin gerektirdiği dar sayılara geri getirmek için. Otomotiv krank mili muyluları, hidrolik silindir çubukları, takım tezgahı milleri ve yatak yuvaları neredeyse her zaman taşlama işidir çünkü tek başına tornalama, bu parçaların sertleştikten sonra ihtiyaç duyduğu yuvarlaklığı veya yüzey kalitesini sağlayamaz.
Makine İçinde Taşlama İşlemi Nasıl Çalışır?
Bir döngü başladığında dört hareket aynı anda çalışır ve bunların anlaşılması, makinenin neden bu kadar ince toleranslara sahip olduğunu açıklar.
1
Tekerlek dönüşü - taşlama çarkı mili, bu makalenin ilerleyen kısımlarında ele alınan makinelerde genellikle saniyede 35 ila 45 metre arasında sabit bir çevresel hızda döner, böylece aşındırıcı taneler, iş parçasının çapından bağımsız olarak sabit bir hızda kesilir.
2
İş parçası dönüşü - Parça, merkezler arasında veya bir aynanın içinde, genellikle dakikada birkaç on ile birkaç yüz devir arasında yavaşça döner, böylece yüzeydeki her nokta tekerleğe tekrar tekrar geçer.
3
Tablo geçişi - çalışma tezgahı, uzun şaftlar için parçayı tekerlek yüzeyi boyunca ileri geri kaydırır veya kısa bir omuz veya oluğun tek geçişte daldırılarak taşlanması için sabit kalır.
4
Besleme kontrolü - servo tahrikli bir bilyalı vida, tekerlek kafasını 0,001 mm kadar küçük adımlarla parçaya doğru iter; bu, bir CNC makinesinin, manuel taşlama makinesinin güvenilir bir şekilde tekrarlayamayacağı çapları tutmasını sağlar.
Bitirme geçişi normalde daha yüksek bir ilerleme hızında kaba bir geçişi takip eder, ardından makinenin geri yaylanmasını sağlamak ve kalan stoğu çıkarmak için tekerleğin sıfır ek ilerlemede birkaç geçiş yaptığı bir kıvılcım çıkarma aşaması. Bu sıralama CNC programına bir kez yazılır ve her parçada tekrarlanır; bu nedenle aynı millerin taşlama partileri, elle işlenen parçalara göre çok daha tutarlı kalır.
Ana Yapısal Bileşenler ve Neden Önemlidirler
Beş alt sistem, bir taşlama makinesinin yıllar süren üretim boyunca ne kadar doğru ve ne kadar dayanıklı olacağına karar verir. Makineleri karşılaştıran bir alıcı, bir makineyi yalnızca fiyat etiketine göre yargılamak yerine her birine ayrı ayrı bakmalıdır.
Yatak ve Taban Dökümü
Yatak, son işlemeden önce eskitilmiş ve gerilimi giderilmiş tek parçalı bir dökme demir yapıdır, bu nedenle yıllar süren kullanım boyunca kesme kuvvetlerini ve atölye sıcaklığı dalgalanmalarını emdiği için eğrilmez. Daha ağır, iyi nervürlü bir döküm, titreşimi daha iyi sönümler ve titreşim, ince bir yüzey kaplamasının en büyük düşmanıdır.
Tekerlek Kafası Mili
Mil, taşlama çarkını taşır ve rulmanları veya hidrodinamik ve hidrostatik yağ filmi rulmanlarını kullanabilir. Yağ filmli miller, sürekli ağır kesme koşullarında daha soğuk çalışır ve dönme doğruluğunu daha uzun süre korur; bu nedenle, aşağıdaki karşılaştırma tablosunda yer alan daha yüksek hassasiyetli modellerde, dinamik ve statik basınçlı mil seçeneğinde saniyede 45 metrelik artırılmış tekerlek hızı belirtilir.
Lineer Kılavuzlar ve Vidalı Mil
Mutlak değerli servo motorlarla çalıştırılan önceden yüklenmiş vidalı millerle eşleştirilmiş hassas doğrusal kılavuzlar, eski kayar yollu tasarımlara zarar veren boşlukları ortadan kaldırır ve bu makalede referans verilen makinelerde yaklaşık 0,001 mm'lik minimum programlanabilir besleme adımı sağlar.
Mesnet ve Punta
Merkez yüksekliği, bir şaftın yatağa çarpmadan dönebileceği en büyük çapı doğrudan sınırlar; bu nedenle üreticiler, merkez yüksekliğini sonradan akla gelen bir düşünce olarak değil, çekirdek spesifikasyon rakamı olarak belirtirler. Punta ucu sabit merkez basıncı uygular, böylece uzun ince şaft taşlama kuvveti altında takırdamaz veya bükülmez.
CNC Kontrol ve Konuşma Yazılımı
Konuşmalı taşlama arayüzü, operatörün G kodunu elle yazmak yerine boş ekranı doldurarak hedef çapı, uzunluğu ve talaş kaldırma miktarını girmesine olanak tanır; bu da aylarca tek bir parçanın tekrarlanması yerine birçok farklı küçük partiyi çalıştıran atölyeler için kurulum süresini kısaltır.
MK ve MAK Serisi Teknik Özellikler Karşılaştırması
Aşağıdaki tablo, çalışan bir MK ve MAK serisi ürün grubundaki yedi ortak konfigürasyonu sıralamaktadır; böylece sayılar, tek seferde bir veri sayfasını okumak yerine yan yana karşılaştırılabilir. Tüm rakamlar, her model için üretici tarafından belirtilen teknik parametrelerdir.
| Modeli | Topraklanacak Çap | Maksimum Zemin Uzunluğu | Merkez Yüksekliği | Tekerlek Boyutu Dış Çap x G x İç Çap | Toplam Motor Gücü |
|---|---|---|---|---|---|
| MK1350B | Maksimum 500mm | 1500 / 2000 / 3000 / 4000mm | 270mm | Phi750x75xPhi305mm | 20.63kW |
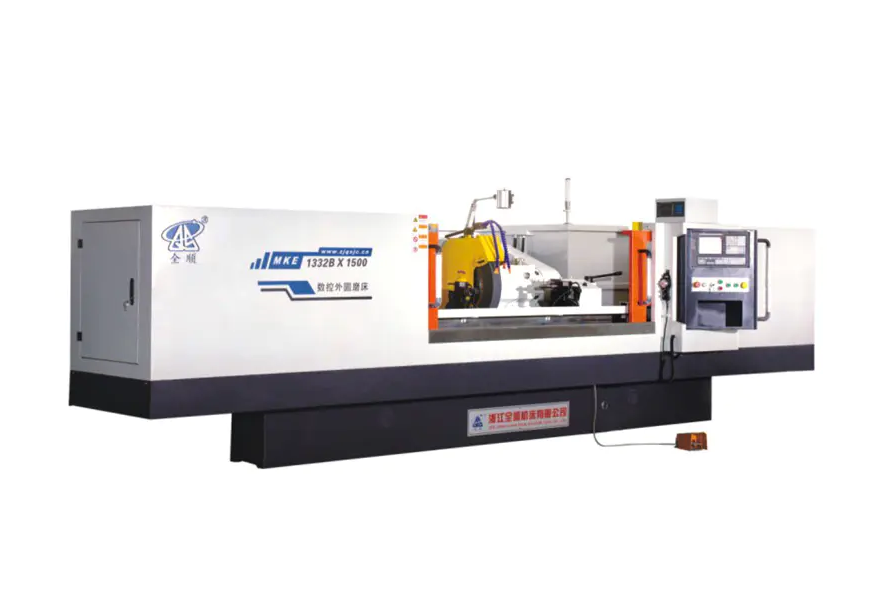
| MK1332B | Phi8'den Phi320mm'ye | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21.475 - 33.075kW |
| MKE1332B | Phi8'den Phi320mm'ye | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21.475 - 33.075kW |
| MAK1320H | Phi8'den Phi200mm'ye | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10.825kW |
| MAKE1320H | Phi8'den Phi200mm'ye | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10.825kW |
| MK1320H | Phi8'den Phi200mm'ye | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10.825kW |
| MKE1320H | Phi8'den Phi200mm'ye | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10.825kW |
Tekerlek çevresel hızı Tüm aralıkta saniyede 38 metre Dinamik ve statik basınç mili takıldığında saniyede 45 metreye kadar yükselir ve maksimum iş parçası ağırlığı, kompakt H serisinde 50 kg'dan MK1350B'de 1000 kg'a kadar ölçeklenir. Önünüzdeki parça çiziminin yanında bu tabloyu okumak, bir modeli kısa listeye almanın en hızlı yoludur çünkü çap aralığı ve merkezler arası uzunluk, güç veya iş mili tipi karara bağlanmadan önce çoğu seçeneği dışlar.
Bir Modeli İş Parçası Boyutunuz ve Parti Hacminizle Eşleştirme
Üç soru, bir fiyat teklifi istenmeden önce yedi model hattını bir veya iki gerçekçi seçeneğe indirgemektedir.
- Parça ailesindeki en büyük çap ve en uzun uzunluk nedir? 200 mm çap ve 800 mm uzunluktaki küçük pimleri ve kısa şaftları taşlayan bir atölye, MK1320H, MKE1320H, MAK1320H veya MAKE1320H'ye rahatça sığar; 320 mm çapa ve 3000 mm uzunluğa kadar olan şaftlar ise MK1332B veya MKE1332B'yi gerektirir ve 500 mm çapa ve 4000 mm uzunluğa yaklaşan herhangi bir şey, MK1350B.
- En ağır tek parça ne kadar ağırdır. Merkez yüksekliği ve yatak yükü kapasitesinin her ikisi de iş parçası ağırlığını takip eder; dolayısıyla, çap teknik olarak uygun olsa bile 900 kg'lık bir krank mili ham parçasının 150 kg'lık bir makineye yüklenmesinde hiçbir iş yoktur.
- Talaş kaldırma işlemi hafif ve tekrarlayıcı mı, yoksa ağır ve tutarsız mı? Düzensiz stoklu dövme veya döküm işlenmemiş parçalar, MK1332B ve MK1350B'nin ekstra motor gücünden ve daha büyük tekerlek çapından yararlanırken, küçük, eşit taşlama payına sahip önceden tornalanmış çubuk stoğu, daha düşük güçlü H serisi makinelerde verimli bir şekilde çalışır.
Birçok atölye planlamacısının kullandığı basit bir kural, makineyi bugün yalnızca önlerinde bulunan parça yerine önümüzdeki üç ila beş yıl içinde beklenen en büyük parçaya göre boyutlandırmaktır, çünkü taşlama makinesi uzun hizmet ömrüne sahip bir varlıktır ve merkez yüksekliğini veya yatak uzunluğunu daha sonra yükseltmek nadiren pratiktir.
Bu Ekipmana Güvenen Endüstriler ve Parçalar
Silindirik taşlama, yuvarlak bir parçanın sıkı bir tolerans uyumu boyunca başka bir yuvarlak parçayla eşleşmesi gereken her yerde ortaya çıkar; dolayısıyla uygulama listesi tek bir endüstrinin çok ötesine uzanır.
| Endüstri | Tipik Parçalar Topraklama | Tipik Tolerans Hedefi |
|---|---|---|
| Otomotiv ve motor parçaları | Krank mili ve eksantrik mili muyluları, dişli kutusu milleri, piston pimleri | 0,005 mm'den 0,01 mm'ye |
| Hidrolik ve pnömatik bileşenler | Silindir çubukları, pistonlar, valf makaraları | 0,005 mm'den 0,02 mm'ye |
| Rulman imalatı | İç ve dış yatak yatakları, makaralı pimler | 0,002 mm'den 0,008 mm'ye |
| Takım tezgahı yapımı | Mil, hassas kılavuz vidalar, kılavuz miller | 0,003 mm ila 0,01 mm |
| Tekstil ve baskı makineleri | Silindirler, tahrik milleri, baskı silindirleri | 0,01 mm ila 0,02 mm |
Baskı silindirleri veya tekstil tahrik milleri gibi uzun rulo ve silindir işleri, mağazaları MK1332B ve MK1350B serisindeki daha uzun yatak seçeneklerine doğru iten kategoridir, çünkü merkezler arasındaki yatak uzunluğu genellikle bu parçalar için sınırlayıcı özelliktir.
Taşlama Taşı Seçimi ve Kesme Parametreleri
Disk seçimi, makinenin kendisi kadar yüzey kaplamasını ve çevrim süresini de etkiler, bu nedenle doğru aşındırıcıyı doğru ilerleme hızıyla eşleştirmek, doğru modeli seçmek kadar önemlidir.
Malzemeye Göre Aşındırıcı Türü
- Alüminyum oksit jantlar, otomotiv ve genel mühendislik taşlama işlerinin büyük çoğunluğunu kapsayan karbon çeliği ve alaşımlı çelik millere uygundur.
- Kübik bor nitrür diskler, 55 HRC'nin üzerindeki sertleştirilmiş çeliğe uygundur ve tekrarlanan üretim çalışmalarında şeklini geleneksel aşındırıcıya göre çok daha uzun süre korur.
- Silisyum karbür jantlar, alüminyum oksidin hızla parladığı dökme demir, bronz ve diğer demir içermeyen veya kırılgan malzemeler için uygundur.
Tipik Kesme Parametreleri
Kaba taşlama pasosu genellikle tekerlek genişliğine uygun bir tabla hızında geçiş başına 0,02 mm ila 0,05 mm radyal malzemeyi kaldırır, ardından geçiş başına 0,005 mm ila 0,01 mm'lik bir son paso ve sıfır ek besleme ile iki ila dört geçişten oluşan bir kıvılcım çıkarma aşaması gelir. Genellikle suda çözünür bir taşlama sıvısı olan soğutma sıvısı akışının tekerleğe ve parça temas bölgesine sürekli olarak ulaşması gerekir, çünkü bu küçük temas alanında ısı birikmesi, taşlama yanmasına ve bitmiş parçada artık gerilime neden olur.
Günlük Bakım ve Önleyici Bakım
Tutarlı günlük alışkanlıklar, taşlama makinesinin aylar içinde tolerans dışına çıkması yerine, nominal doğruluğunu uzun yıllar boyunca korumasını sağlar.
| Aralık | Görev |
|---|---|
| Her vardiya | Soğutma sıvısı seviyesini ve akışını kontrol edin, kılavuzları silin, tekerlekte talaş veya camlanma olup olmadığını kontrol edin |
| Haftalık | Taşlama çarkını düzeltin, soğutma sıvısı filtresini veya manyetik ayırıcıyı temizleyin, yağlama yağı seviyesini kontrol edin |
| Aylık | İş mili çalışma sıcaklığını kontrol edin, bilyalı vidayı ve doğrusal kılavuzu boşluk açısından inceleyin, merkez hizalamasını doğrulayın |
| Üç ayda bir | Soğutma sıvısı deposunun tamamını temizleyin, punta başlığı basıncını kontrol edin, test çubuğuyla geometrik doğruluk kontrolü yapın |
Kirli veya tükenmiş soğutma sıvısı hem kötü yüzey kalitesi hem de erken tekerlek aşınmasının en yaygın temel nedeni olduğundan soğutma sıvısı durumu özel ilgiyi hak eder, ancak aynı zamanda bu listede düzeltilmesi en ucuz tek öğedir.
Yaygın Taşlama Kusurları ve Pratik Çözümler
| Belirti | Muhtemel Neden | Önerilen Düzeltme |
|---|---|---|
| Yüzeyde mavi veya kahverengi renk değişikliği | Aşırı ısıdan kaynaklanan taşlama yanığı | Besleme hızını azaltın, soğutma sıvısı akışını artırın, tekerleği bileyin |
| Uzunluk boyunca dalgalı gevezelik işaretleri | Mil dengesizliği veya gevşek punta desteği | Tekerleği yeniden dengeleyin, merkez basıncını kontrol edin, yatak aşınmasını kontrol edin |
| Parça uzunluğu boyunca konik çap | Yanlış hizalanmış merkezler veya aşınmış punta ucu | Merkez hizalamasını bir test göstergesiyle yeniden kontrol edin, puntaya bakım yapın |
| Pürüzlü veya donuk görünümlü yüzey kalitesi | Camlı veya yüklü tekerlek yüzü | Diski daha sık bileyin, aşındırıcı sınıfının malzemeyle eşleştiğinden emin olun |
Maliyet, Çıktı ve Geri Ödeme Süresinin Değerlendirilmesi
Satın alma fiyatı, sahip olma maliyeti tablosunun yalnızca bir parçasıdır. Gerçekçi bir değerlendirme en az dört faktörü bir arada değerlendirir.
- Parça başına çevrim süresi Bu, tekerlek hızına, besleme adımı boyutuna ve işlemin ne kadarının manuel olarak yüklendiğine göre otomatikleştirildiğine bağlıdır.
- Güç tüketimi Spesifikasyon tablosundaki toplam motor gücünün, vardiya başına elektrik maliyetini tahmin etmek için bir başlangıç noktası sağladığı yer.
- Tekerlek ve soğutma sıvısı sarf malzemeleri tekerlek çapına göre ölçeklenen ve sert geçişlerin ne kadar agresif olduğu, stokları ortadan kaldırır.
- Hurda ve yeniden işleme oranı Tekrarlanabilir bir CNC besleme sistemi, manüel taşlamayla karşılaştırıldığında daha düşük olma eğiliminde olup, etkili verimi doğrudan artırır.
Yüksek hacimde dar bir parça karışımı çalıştıran mağazalar genellikle çevrim süresi kazanımları sayesinde makine maliyetini en hızlı şekilde geri kazanırken, çok sayıda farklı küçük parti çalıştıran mağazalar, esas olarak konuşmalı programlama sayesinde daha kısa kurulum süresi ve ilk ürün kurulumu sırasında daha az hurdaya çıkan parça sayesinde maliyetleri geri kazanır.
Sıkça Sorulan Sorular
Bir CNC silindirik taşlama makinesi hangi toleransa ulaşabilir?
Çoğu endüstriyel CNC silindirik taşlama makinesi, normal üretimde 0,005 mm ile 0,02 mm arasında çap toleranslarına sahiptir ve proses içi ölçümle birleştirilmiş dinamik ve statik basınç milleriyle donatılmış makineler, kritik rulman veya iş mili işlerinde tek haneli mikron tekrarlanabilirliğine ulaşabilir.
MK ve MAK model isimlendirmeleri arasındaki fark nedir?
Bu ürün ailesi içinde, MK öneki standart CNC silindirik taşlama konfigürasyonunu belirtirken, MAK öneki daha kısa, daha küçük çaplı şaftlar için oluşturulmuş kompakt bir konfigürasyonu belirtir ve MKE veya MAKE gibi model koduna eklenen E, tipik olarak aynı temel makinede gelişmiş bir kontrol veya tahrik seçeneğini belirtir.
Taşlama çarkı ne sıklıkla giydirilmelidir?
Bileme sıklığı malzeme sertliğine ve talaş kaldırma oranına bağlıdır, ancak çoğu çelik işi için pratik bir başlangıç noktası, kritik çaplarda her son işlem geçişinden önce ve genel üretim çalışmaları için vardiya başına en az bir kez, yüzey kalitesi veya döngü sesinde gözle görülür bir değişiklik olması durumunda daha erken ayarlama yapmaktır.
Bir makine hem kısa hem de uzun şaftları taşlayabilir mi?
Evet, merkezler arası uzunluğun makine yatağı derecelendirmesi dahilinde olması koşuluyla, bu nedenle MK1332B gibi modeller aynı temel makinede 500 mm'den 3000 mm'ye kadar beş farklı yatak uzunluğunda sunulmakta ve bir atölyenin kullanılmayan seyahat için ödeme yapmadan yatak uzunluğunu tipik parça aralığıyla eşleştirmesine olanak tanımaktadır.
Daha küçük modeller için hangi iş parçası ağırlık sınırları geçerlidir?
Karşılaştırma tablosunda yer alan kompakt 1320H serisi maksimum iş parçası ağırlığı için 50 kg olarak derecelendirilmiştir, orta sınıf MK1332B ve MKE1332B ise 150 kg'a kadar çıkmaktadır ve daha büyük olan MK1350B ise 1000 kg'a kadar parçalar için derecelendirilmiştir; böylece parça ağırlığının doğru modelle eşleştirilmesi hem merkez doğruluğunu hem de yatak ömrünü korur.
Daha yüksek bir tekerlek çevresel hızı her zaman daha hızlı çevrim süresi anlamına mı gelir?
Doğrudan değil. Dinamik ve statik basınç mili ile sunulan saniyede 45 metre seçeneği gibi daha yüksek bir çevresel hız, esas olarak belirli bir talaş kaldırma oranında yüzey pürüzlülüğü tutarlılığını ve tekerlek ömrünü artırırken, gerçek çevrim süresi aynı zamanda besleme adımına, tabla ilerleme hızına ve kaba geçişin ne kadar malzemeyi kaldırdığına da bağlıdır.


