 0086-15068518279 (Çince)/001-5416026691 (İngilizce)


 En
Doğrudan Cevap
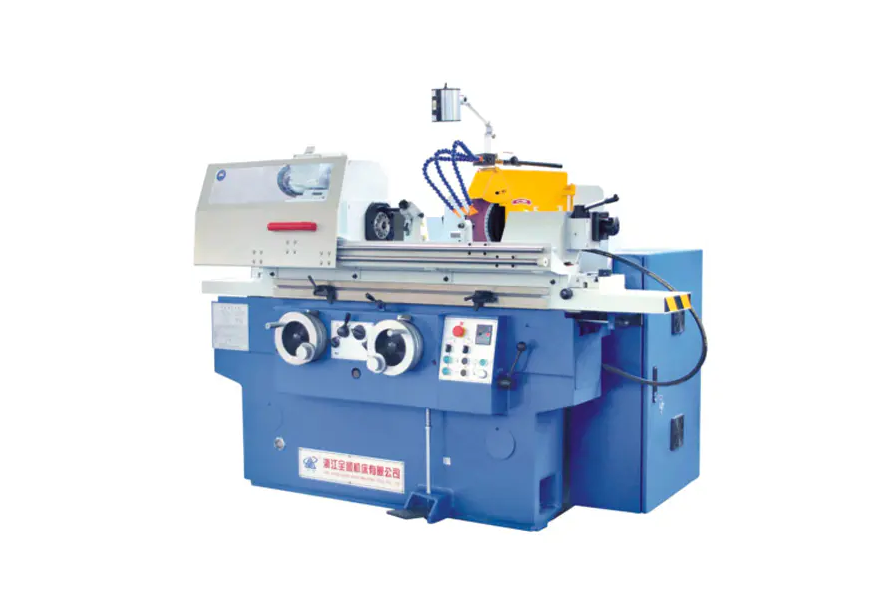
A taşlama makinesi Aşınma yoluyla malzemeyi çıkarmak için aşındırıcı bir çarkı iş parçasına karşı yüksek hızda döndürerek çalışır ve yüzeyi hassas boyutsal toleranslara göre şekillendirir. Tekerleğin aşındırıcı tanecikleri binlerce mikro kesici kenar görevi görür ve her geçişte her biri küçük malzeme parçacıklarını tıraş eder.
Çekirdek Mekanizması
Malzeme Kaldırmanın Arkasındaki Fizik
Temelinde bir taşlama makinesi dönme enerjisini aşındırıcı kesme hareketine dönüştürür. Taşlama çarkı tipik olarak yüzey hızlarında döner. 20 ve 45 m/sn kontrollü kuvvetle iş parçasına bastırılır. Her bir aşındırıcı tanecik (genellikle alüminyum oksit, silisyum karbür veya kübik bor nitrür (CBN)) mikroskobik ölçekte çalışan tek noktalı bir kesme aleti görevi görür.
Bir tanecik iş parçasına temas ettiğinde sırayla üç şey gerçekleşir:
- Elastik deformasyon — tahıl kesme başlamadan önce yüzeyi sıkıştırır
- Plastik çiftçilik — malzeme yanlara doğru itilerek çıkıntılar oluşturulur
- Talaş oluşumu — tanecik, temel malzemeden bir mikro talaşı keser
Bu işlem tüm taş yüzeyi boyunca dakikada milyonlarca kez tekrarlanarak bilinen karakteristik pürüzsüz yüzey taşlama elde edilir. Ra 0,1 ila 1,6 mikrometrelik yüzey pürüzlülük değerlerine rutin olarak ulaşılır; bu değerler herhangi bir tornalama veya frezeleme işleminden daha iyidir.
45 m/s
Tipik maksimum tekerlek yüzey hızı
Ra 0,1 mikron
Ulaşılabilir yüzey pürüzlülüğü
0,001 mm
Boyutsal tolerans aralığı
Anatomi
Temel Bileşenler ve Yaptıkları
Taşlama Taşı
Kesici alet. Birbirine bağlanmış aşındırıcı taneciklerden oluşur (vitrifiye, reçineli veya kauçuk bağlar). Tekerlek kalitesi (sertlik) ve yapısı (tane aralığı), malzeme ve yüzey gereksinimlerine göre seçilir.
Tekerlek Kafası / Mil
Tekerleği döndüren mil motorunu ve yatakları barındırır. Mil sertliği kritik öneme sahiptir; 0,001 mm'lik salgı bile bitmiş yüzeyde titreşim izlerine neden olur.
Çalışma masası
İş parçasını tutar ve hareket ettirir. Yüzey taşlama makinelerinde tabla ileri geri hareket eder veya döner. Silindirik taşlamalarda, iş parçası dönerken tabla Z ekseni boyunca hareket eder.
Şifonyer
Körleşmiş taneleri kırarak ve çarkın geometrisini eski haline getirerek taşlama çarkını periyodik olarak yeniden keskinleştiren elmas uçlu bir alet. Bileme yapılmadığında taşlama verimliliği keskin bir şekilde düşer ve yüzey kalitesi düşer.
Soğutma Sistemi
Kesme sıvısını (suda çözünür yağ veya sentetik soğutucu) taşlama bölgesine 20 ila 100 L/dak akış hızlarında iletir. Soğutma sıvısı ısıyı azaltır (taşlama bölgesindeki sıcaklıklar yerel olarak 1000 dereceyi aşabilir), talaşı temizler ve kesiği yağlar.
Besleme Mekanizması
Tekerleğin iş parçasına ne kadar derinden bağlandığını kontrol eder (ilerleme / kesme derinliği). Hassas besleme mekanizmaları 0,001 mm'lik artışlarla çözülerek, taşlamayı daha kaba kesme işlemlerinden ayıran mikro malzemenin çıkarılmasını sağlar.
Makine Çeşitleri
Başlıca Tipleri ve Çalışma Prensipleri
Farklı geometriler temelde farklı makine konfigürasyonları gerektirir. Aşağıda endüstriyel üretimde kullanılan en yaygın dört tür bulunmaktadır:
| Makine Tipi | İş Parçası Hareketi | Tekerlek Hareketi | Tipik Tolerans | Ortak Uygulama |
| Yüzey Taşlama | Pistonlu veya döner tabla | Döndürür, geçiş başına aşağı besleme | /- 0,005 mm | Düz plakalar, kalıplar, aletler |
| Silindirik Öğütücü | Merkezler arasında döner | Döner, eksenel olarak hareket eder | /- 0,002 mm | Şaftlar, pimler, rulolar |
| Puntasız Taşlama | Çarkın düzenlenmesiyle beslenir | Taşlama çarkı ayar çarkı | /- 0,001 mm | Çubuklar, tüpler, yüksek hacimli parçalar |
| İç Öğütücü | Döner (veya sabit tutulur) | Küçük tekerlek deliğin içinde döner | /- 0,003 mm | Rulman yatakları, hidrolik silindirler |
Derin Dalış
Puntasız Taşlama Olağanüstü Verime Nasıl Ulaşır?
Puntasız taşlama, silindirik taşlamanın en verimli şeklidir çünkü parça sabitlemeyi tamamen ortadan kaldırır. İş parçası iki tekerlek arasındaki bir bıçağa dayanır:
- Taşlama tekerleği (büyük, yüksek hızlı) fiili kesme işlemini 60 m/s'ye varan hızlarda gerçekleştirir
- Düzenleme tekerleği (daha küçük, 1 ila 6 derece eğimli) parça dönüş hızını ve eksenel ilerleme hızını kontrol eder
Ayar çarkının eğilmesiyle parça eş zamanlı olarak döndürülür ve makineye eksenel olarak itilir; bu yönteme "içten beslemeli" taşlama adı verilir. Üretim puntasız öğütücüsü birden fazla işleyebilir Saatte 1.000 küçük silindirik parça parçalar arasında operatör yükleme/boşaltma işlemi yapılmaz.
Bu, otomotiv supap gövdeleri (6 mm çapta /- 0,003 mm toleranslar) ve yatak makaraları gibi yüksek hacimli bileşenler için puntasız taşlamayı standart proses haline getirir.
Proses Kontrolü
Taşlama Performansını Yöneten Kritik Parametreler
Öğütme sonuçları birbiriyle etkileşimli dört süreç değişkeni tarafından belirlenir. Bunlardan herhangi birinin yanlış ayarlanması, yüzey kalitesinin kötü olmasına, boyutsal hataya veya termal hasara (yanmaya) neden olur.
Tekerlek Hızı (Vs)
Daha yüksek taş hızı, her bir taneciğin daha ince bir talaşı ortadan kaldırması, kesme kuvvetlerini azaltması ve yüzey kalitesini iyileştirmesi anlamına gelir; ancak ısı üretimini artırır. CBN taşları bu nedenle yüksek hızlı taşlamada (HSG) 80 ila 120 m/s hızla çalışır.
İş Parçası Hızı (Vw)
Daha hızlı iş parçası hareketi, malzeme kaldırma oranını (MRR) artırır ancak talaş yükünü artırır. Vs/Vw hız oranı, hassas taşlama uygulamalarında tipik olarak 60:1 ile 120:1 arasında değişir.
Kesme Derinliği (ae)
Kaba pasolarda ae = 0,05 mm kullanılabilir; bitirme pasolarında 0,002 ila 0,005 mm kullanılır. Bir çevrimin sonundaki kıvılcım çıkış geçişleri (sıfır besleme), makinenin sapmasının geri yayılmasına olanak tanıyarak boyutsal doğruluğu artırır.
Spesifik Malzeme Kaldırma Oranı (Q'w)
Mm3/mm/s cinsinden ifade edilen bu, geçerli verimlilik ölçütüdür. Modern CNC öğütücüler, yanma eşiğini geçmeden yanma eşiğinin yakınında kalmak için güç izlemeyi kullanarak Q'w'yi gerçek zamanlı olarak optimize eder.
Ortak Mücadele
Termal Hasar: Her Taşlama Operasyonunun Yönetmesi Gereken Risk
Taşlama, yoğun lokal ısı üretir. Tane-iş parçası temas bölgesinde 1.500 dereceC aşırı durumlarda — tanecik teması başına yalnızca mikrosaniye sürer. Isı yeterince hızlı dağılamazsa şunlara neden olur:
- Taşlama yanığı - mikroyapısal değişiklikleri gösteren, mavi/kahverengi renk değişikliği olarak görülebilen yüzeyin oksidasyonu
- Artık çekme gerilimi — sertleştirilmiş çelik bileşenlerin yorulma ömrünü önemli ölçüde azaltır
- Yüzeyin yeniden sertleştirilmesi veya yumuşatılması - Isıl işlemin elde etmek üzere tasarlandığı sertlik profilinin değiştirilmesi
Termal hasarın önlenmesi, agresif soğutma sıvısı uygulaması (bazı havacılık uygulamalarında 50 ila 80 bar'da yüksek basınçlı nozullar), uygun taş seçimi (serbest kesme için açık yapı) ve son geçişlerde muhafazakar malzeme kaldırma oranlarının bir kombinasyonunu gerektirir.
Barkhausen gürültü analizi ve X-ışını kırınımı, kalite açısından kritik endüstrilerde (rulmanlar, havacılık), zemin yüzeylerinin işleme sonrasında artık çekme geriliminden arınmış olduğunu tahribatsız bir şekilde doğrulamak için kullanılır.
Seçim Kılavuzu
Malzeme için Doğru Aşındırıcıyı Seçmek
Jant seçimi hem üretkenlik hem de yüzey kalitesi açısından en büyük kaldıraçtır. Yanlış aşındırıcı sadece düşük performans göstermez; aynı zamanda iş parçasını yakabilir veya çatlatabilir.
| Aşındırıcı Tip | En İyisi | Açıktan Kaçının | Göreli Maliyet |
| Alüminyum Oksit (Al2O3) | Çelik, yüksek hız çeliği, demirli metaller | Karbür, seramik | Düşük |
| Silisyum Karbür (SiC) | Dökme demir, demir dışı, seramik, taş | Sertleştirilmiş çelik (kimyasal olarak reaksiyona girer) | Düşük-Medium |
| Kübik Bor Nitrür (CBN) | Sertleştirilmiş çelik (45 HRC'nin üzerinde), süper alaşımlar | Yumuşak çelik, alüminyum | Yüksek |
| Elmas | Karbür, seramik, glass, composites | Çelik (karbon difüzyonu hızlı aşınmaya neden olur) | Çok Yüksek |
Modern Teknoloji
CNC Kontrolü Taşlama Hassasiyetini Nasıl Dönüştürdü?
Modern CNC taşlama makineleri, geleneksel makinelerin karşılayamayacağı kapalı döngü geri bildirimini entegre etmektedir. Anahtar teknolojiler şunları içerir:
- Proses içi ölçüm — hava veya temas probları, taşlama etkinken iş parçası çapını ölçer ve beslemeyi 0,001 mm dahilindeki hedef boyutlara ulaşacak şekilde otomatik olarak ayarlar
- Akustik emisyon sensörleri — disk iş parçasına veya bileme tablasına ilk temas ettiğinde yüksek frekanslı sinyali tespit ederek havalı taşlama süresini ortadan kaldırır ve disk kırılmasını tespit eder
- Uyarlanabilir ilerleme hızı kontrolü — iş mili gücü izleme, tekerlek aşındıkça malzeme kaldırma oranının sabit kalmasını sağlamak için verileri CNC'ye geri besler
- Otomatik tekerlek dengeleme — tekerlek flanşının içindeki dinamik dengeleyiciler dengesizliği gerçek zamanlı olarak düzelterek çalışma hızında titreşimi 1 g'nin altına düşürür
Modern bir CNC silindirik taşlama makinesi, 1,67'nin üzerindeki Cpk değerleri ile bir şaft taşlama döngüsünü 90 saniyenin altında tamamlayabilir; bu, parti modu manuel taşlamanın ulaşamayacağı bir işlem kapasitesidir.
Pratik Rehberlik
Operatörlerin Her Taşlama Çalıştırmasından Önce Neleri Kontrol Etmesi Gerekir?
En iyi makine bile, çalışma öncesi kontrollerin atlanması durumunda hurda üretir. Aşağıdaki kontrol listesi en yüksek etkiye sahip öğeleri kapsar:
- Bir gerçekleştirin halka testi taşlama çarkında — net bir metalik ton çatlak olmadığını gösterir; donuk bir ses, tekerleğin atılması gerektiği anlamına gelir
- Tekerleği doğrulayın RPM derecesi iş milinin maksimum hızını en az %25'lik bir güvenlik payı ile aşar
- Soğutma sıvısını kontrol edin konsantrasyon ve akış hızı başlamadan önce — bozulmuş soğutma sıvısı muhafazakar parametrelerde bile yanıklara neden olur
- Tekerleği giydir Her yeni işin başlangıcında veya kesme keskinliğini yeniden sağlamak için 30 dakikadan fazla boşta kalma süresinden sonra
- İş parçasını onaylayın fikstür sertliği — Titreşen bir iş parçası 500 ila 2.000 Hz frekanslarda titreşim izlerine neden olarak yüzey kalitesini bozar
- İncele kıvılcım koruması ve tekerlek koruması — taşlama kıvılcımları 3 ila 5 metre yol alabilir ve çalışma hızındaki tekerlek parçaları ölümcül mermilerdir


