 0086-15068518279 (Çince)/001-5416026691 (İngilizce)


 En
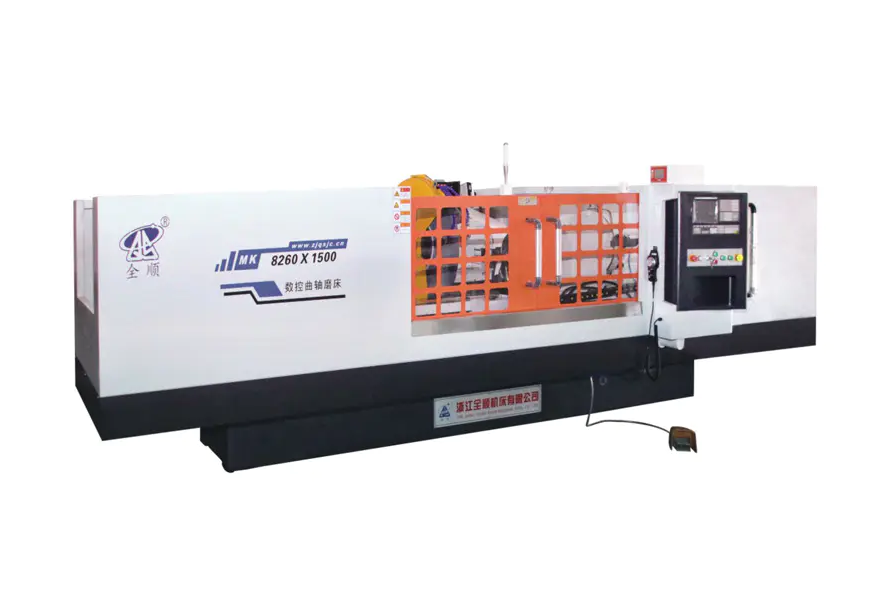
Kesinlik ve tekrarlanabilirliğin değerlendirilmesi CNC krank mili taşlama makinesi sistematik ölçümünü gerektirir boyutsal doğruluk, geometrik toleranslar ve süreç tutarlılığı birden fazla işleme döngüsü boyunca. Temel yaklaşım, makine üzerinde problamayı, CMM (Koordinat Ölçme Makinesi) doğrulamasını ve istatistiksel süreç kontrolü (SPC) analizini birleştirir. İyi kalibre edilmiş bir CNC krank mili taşlama makinesinin aşağıdaki özelliklere sahip olması gerekir: ±0,001 mm dahilinde yuvarlaklık , çap toleransı dahilinde ±0,002 mm ve Cpk değeri 1.33 veya üzeri üretim kapasitesine sahip olduğu değerlendirilmektedir.
Değerlendirme süreci tek seferlik bir kontrol değildir; makine kalifikasyonunu, iş parçası denetimini ve uzun vadeli yetenek analizini kapsayan yapılandırılmış bir protokoldür.
Anahtar Hassasiyet Metrikleri CNC Krank Mili Taşlama
Herhangi bir testi çalıştırmadan önce, bir krank mili taşlama makinesi için hangi parametrelerin "hassas" olduğunu tanımlamak önemlidir. Bu ölçümler motor performansını ve bileşen ömrünü doğrudan etkiler.
- Dergi Çapı Toleransı: Yüksek performanslı krank milleri için tipik olarak ±0,002–0,005 mm.
- Yuvarlaklık (Dairesellik): Ana ve pim muyluları için 0,001–0,003 mm aralığında olmalıdır.
- Silindiriklik: Tipik olarak ≤0,002 mm olan muylu uzunluğu boyunca koniklik ve namlu sapmasını ölçer.
- Yüzey Pürüzlülüğü (Ra): Rulman temas yüzeyleri için Hedef Ra ≤ 0,4 µm.
- Pim Dergisi Atma Doğruluğu: Pim merkezinin ana eksene göre sapması, genellikle ≤0,005 mm.
- Pin Günlüklerinin Açısal Konumlandırılması: Motor zamanlaması açısından kritik; açısal hata ±0,05°'yi aşmamalıdır.
Bu metrikler ölçüm planını oluşturur. Herhangi bir değerlendirme protokolü, her birini uygun araç ve yöntemle ele almalıdır.
Makine Kalifikasyonu: Başlangıç Noktası
İş parçası taşlama işlemine başlamadan önce makinenin kendisi geometrik ve dinamik yeterlilik testleri ile doğrulanmalıdır. Bu testler, makinenin mekanik yapısının iddia edilen toleransları destekleyip desteklemediğini belirler.
Geometrik Doğruluk Testleri
Aşağıdakileri kontrol etmek için bir lazer interferometre veya hassas bilyalı çubuk kullanın:
- Taşlama taşı kafası çapraz ekseninin düzlüğü (X ekseni): hedef ≤ 0,002 mm/300 mm
- Tekerlek mili ekseni ile çalışma kafası/punta ekseni arasındaki paralellik: ≤ 0,003 mm/500 mm
- Taşlama çarkı milinin salgısı: ≤ 0,001 mm
- İş kafası mili salgısı: ≤ 0,002 mm
Termal Stabilite Değerlendirmesi
Termal sürüklenme, CNC taşlamada önemli bir boyutsal hata kaynağıdır. Makineyi en az çalışma sıcaklığında çalıştırın. 60–90 dakika Hassas ölçümler yapmadan önce. Kapasitif bir sensör kullanarak taşlama milindeki termal yer değiştirmeyi 15 dakikalık aralıklarla ölçün. Stabil bir makine sergilemelidir 0,003 mm'den az termal sapma ısınmadan sonra.
Tezgah Üstü Ölçüm: Gerçek Zamanlı Hassas Kontrol
Çağdaş CNC krank mili taşlama makinesis Taşlama sırasında iş parçası çapını sürekli olarak ölçen proses içi ölçüm sistemlerini entegre edin. Bu aktif geri besleme döngüsü, boyutsal kesinliği kontrol etmenin en doğrudan yöntemidir.
Makine üzeri ölçüm cihazının etkinliğini değerlendirmek için:
- Bir test muylusunu nominal çapa kadar taşlayın ve kıvılcım çıkışındaki gösterge okumasını kaydedin.
- İş parçasını çıkarın ve aynı muyluyu kalibre edilmiş bir hava göstergesi veya CMM ile ölçün.
- Makinedeki okuma ile çevrimdışı ölçüm arasındaki farkı hesaplayın.
- Gösterge korelasyon hatasını belirlemek için bunu ardışık 10 parça boyunca tekrarlayın.
İyi işleyen bir proses içi ölçüm cihazı, CMM sonuçlarıyla uyumlu olmalıdır. ±0,001 mm . Bunun ötesindeki sapmalar gösterge aşınmasını, montaj sorunlarını veya soğutma sıvısının kirlenmesini gösterir.
CMM ve Yuvarlaklık Test Cihazı ile Proses Sonrası Denetim
Makine dışı ölçüm, hassas değerlendirme için en objektif verileri sağlar. İki enstrüman vazgeçilmezdir:
Koordinat Ölçme Makinesi (CMM)
CMM denetimi çapı, silindirikliği ve atış doğruluğunu yakalar. Krank mili değerlendirmesi için, temasla tetiklemeli bir prob yerine bir tarama probu tercih edilir çünkü bu, günlük başına yüzlerce nokta toplayarak istatistiksel olarak sağlam veriler sağlar. Minimum olarak ölçün Günlük başına 3 kesit (her iki uç ve merkez) en azından kullanarak Kesit başına 36 nokta .
Yuvarlaklık/Form Test Cihazı
Özel bir yuvarlaklık test cihazı (Taylor Hobson tipi veya eşdeğeri), dairesellik ve yüzey dalgalılığı için bir CMM'den çok daha yüksek çözünürlük sağlar. Aşağıda açısal belirsizliğe sahip hassas bir mil kullanır 0,01 yay saniyesi . Bu araç aşağıdakilerin değerlendirilmesi için gereklidir:
- ISO 12181'e göre yuvarlaklık hatası
- Lobing (merkezsiz fikstürlemenin neden olduğu tek sayılı harmonik hatalar)
- Dalgalılık (tekerlek çatırtısıyla bağlantılı orta uzaysal frekans hataları)
Tekrarlanabilirlik Testi: Gösterge R&R ve SPC Yaklaşımı
Tekrarlanabilirlik yalnızca iyi bir parçayla ilgili değildir; üretim süreci boyunca tutarlı çıktı . Bu yeteneği iki yapılandırılmış yöntem tanımlar:
Gösterge Tekrarlanabilirliği ve Yeniden Üretilebilirliği (Gösterge R&R)
Bu çalışma, ölçüm sistemi varyasyonunu gerçek parça varyasyonundan ayırmaktadır. Prosedür:
- Beklenen çap aralığını kapsayan 10 krank mili muylusunu seçin.
- 2-3 operatörün her biri 10 parçanın tamamını rastgele sırayla 3 kez ölçmesini sağlayın.
- %GRR = (Gösterge R&R değişimi / Toplam değişim) × 100'ü hesaplayın.
Kabul kriterleri: %GRR ≤ %10 mükemmel; %10–30 marjinaldir; %30'un üzerinde üretim verilerine güvenilmeden önce düzeltici eylem gerekir.
İstatistiksel Süreç Kontrolü (SPC) ve Süreç Yeteneği
Minimum öğütme 25–30 ardışık krank mili kontrollü koşullar altında ve her parça için ana muylu çapını kaydedin. Verileri bir X çubuğu ve R kontrol grafiğine çizin ve ardından şunu hesaplayın:
- Cp (Süreç Yeteneği): Tedbirler hoşgörüye göre yayılıyor. Hedef Cp ≥ 1,67.
- Cpk (Süreç Yetenek Endeksi): Süreç merkezleme hesapları. Standart üretim için Hedef Cpk ≥ 1,33; Kritik dergiler için ≥ 1,67.
- Standart Sapma (σ): İki taraflı toleransın 1/6'sının altında olmalıdır.
Değerlendirme Özeti: Metrikler ve Kabul Eşikleri
| Parametre | Ölçüm Yöntemi | Kabul Eşiği |
|---|---|---|
| Dergi Çapı | CMM / Hava Göstergesi | ±0,002 mm |
| Yuvarlaklık | Yuvarlaklık Tester | ≤ 0,001 mm |
| Silindiriklik | CMM Taraması | ≤ 0,002 mm |
| Yüzey Pürüzlülüğü Ra | İletişim Profilometer | ≤ 0,4 mikron |
| Pim Atma Doğruluğu | CMM | ≤ 0,005 mm |
| Açısal Pim Konumu | CMM / Döner Kodlayıcı | ≤ ±0,05° |
| Süreç Yeteneği (Cpk) | SPC Analizi | ≥ 1,33 |
| Gösterge Ar-Ge (%) | Gösterge Ar-Ge Çalışması | ≤ %10 |
| Tezgah Üstü Gösterge Korelasyonu | CMM Çevrimdışına Karşı | ± 0,001 mm |
Hassasiyet Kaybının Ortak Kaynakları ve Bunların Nasıl Belirleneceği
Değerlendirme sonuçları yukarıdaki eşiklerin dışına çıktığında temel nedenin sistematik olarak izlenmesi gerekir. Hassasiyet kaybının en yaygın kaynakları CNC krank mili taşlama makinesis şunları içerir:
- Tekerlek dengesizliği veya kaplama hataları: Yüksek frekanslı lobing olarak yuvarlaklık profillerinde görünen tırlama işaretlerine neden olur. Çözüm: Çarkı yeniden dengeleyin ve daha ince kurşunla yeniden kaplayın.
- Çalışma kafası veya punta yatağı aşınması: Dönen iş parçasında artan salgı olarak görünür. İş mili burnundaki hassas kadranlı gösterge ile tespit edilebilir.
- Uzun üretim çalışmaları sırasında termal büyüme: CMM verilerinin zaman içindeki eğilimi ile tanımlanır; çap kademeli olarak bir yönde kayarsa termal dengeleme veya ısınma döngüsü gerekir.
- Fikstür veya kenetleme tutarsızlığı: Atış doğruluğunda parçadan parçaya değişiklik meydana gelir. Bir tork anahtarı kullanarak tutarlı sıkma kuvveti olup olmadığını kontrol edin ve ölçümü tekrarlayın.
- CNC denetleyici enterpolasyon hatası: Pim günlüklerinde açısal konum hataları olarak kendini gösterir. C ekseni kodlayıcı çözünürlüğünü ve boşluk telafisi ayarlarını kontrol ederek doğrulayın.
Periyodik Yeniden Değerlendirme Programının Oluşturulması
Uzun vadeli üretim güvencesi için tek seferlik yeterlilik yeterli değildir. Hassasiyet değerlendirmesi kademeli bir programa göre yapılmalıdır:
- Her üretim vardiyasında: Bir referans ana halka göstergesi kullanarak proses içi ölçüm korelasyonunu doğrulayın. Çalıştırmanın ilk ve son bölümünü CMM ile kontrol edin.
- Haftalık: 10 parçalı bir SPC örneği çalıştırın ve Cpk'yi yeniden hesaplayın. Jantın durumunu ve bileme aletinin aşınmasını kontrol edin.
- Aylık: Lazer interferometre ve top çubuğu testini kullanarak tam bir geometrik doğruluk denetimi gerçekleştirin.
- Yıllık olarak veya büyük bakımdan sonra: Termal stabilite, iş mili salgısı ve Ölçme R&R çalışmasını içeren tam makine yeniden kalifikasyonu.
Bu periyodik kontrollerden elde edilen trend analizi, hassasiyet spesifikasyonun altına düşmeden önce proaktif bakım yapılmasını sağlayarak hurda oranlarını ve plansız arıza sürelerini önemli ölçüde azaltır.


