 0086-15068518279 (Çince)/001-5416026691 (İngilizce)


 En
CNC silindirik taşlama makinesini kullanmak için öncelikle iş parçasını sıkıştırmanız ve takımı ayarlamanız gerekir. Ardından işleme programını (G kodu) CNC sistemine girin veya çağırın. Taşlama taşı hızını, ilerleme hızını ve soğutma sistemini kontrol panelinden açıp kapatabilirsiniz. Son olarak hassas taşlama için otomatik çevrim modunu başlatın. Temel işlem, mikron seviyesinde boyut toleransları ve yüzey pürüzlülüğü gereksinimlerine ulaşmak için iş parçası ekseni ile taşlama taşının hareket yörüngesi arasında hassas eşleşmenin sağlanmasıdır.
CNC Silindirik Taşlama Makinesinin Temel Bileşenlerini Anlamak
Operasyonel sürece girmeden önce hassas taşlama ekipmanının temel yapısının anlaşılması önemlidir. bir CNC silindirik taşlama makinesi esas olarak bir yatak, mesnet (iş parçası dönüşünü tahrik eden), punta, taşlama çarkı kafası (taşlama çarkının montajı) ve önemli CNC sayısal kontrol sisteminden oluşur.
CNC Sistemi: X ekseni (taşlama taşı beslemesi) ve Z ekseni (tablanın uzunlamasına hareketi) arasındaki bağlantının kontrol edilmesinden sorumludur.
Servo Sürücü: Dış silindirik taşlamanın etkisini doğrudan etkileyerek besleme doğruluğunun stabilitesini sağlar.
CNC Silindirik Taşlama Makinesi İçin Detaylı Çalışma Prosedürleri
1. Açılış ve Başlangıç Noktasına Dönüş
Güç açıldıktan sonra "sıfıra dönüş" işlemi gerçekleştirilmelidir. Bunun amacı, CNC taşlama makinesinin mekanik koordinat sistemini kurmasına olanak tanıyarak sonraki işleme yollarının mutlak doğruluğunu sağlamaktır.
2. İş Parçası Sıkıştırma ve Hizalama
İş parçası şekline göre merkez delik desteğini veya ayna bağlamayı seçin. Dönme ekseninin düzgün olduğundan emin olmak amacıyla iş parçasının radyal salgısını kontrol etmek için bir kadranlı gösterge kullanın.
3. Programlama ve Giriş
İşleme programını manuel veri girişi (MDI) veya USB flash sürücü aracılığıyla içe aktarın. Program şunları içermelidir:
- Taşlama taşı doğrusal hız ayarları
- Kaba taşlama, ince taşlama ve kıvılcımsız taşlama için bölümlenmiş ilerleme parametreleri
- Taşlama çarkının işlenmesi için telafi verileri
4. Takım Ayarı ve İş Parçası Koordinat Ayarı
Bir takım ayarlayıcı veya "kıvılcım testi" yöntemini kullanarak taşlama taşının ve iş parçası yüzeyinin referans konumunu belirleyin. Bu adım CNC işlemenin başlangıç doğruluğunu belirler.
5. Otomatik İşleme ve Soğutma
Soğutma sıvısı memesini çalıştırın (taşlama noktasıyla hizalayarak) ve "Döngü Başlat"a tıklayın. Operatörler taşlama sürecini ses ve kıvılcım izleme yoluyla izlemelidir.
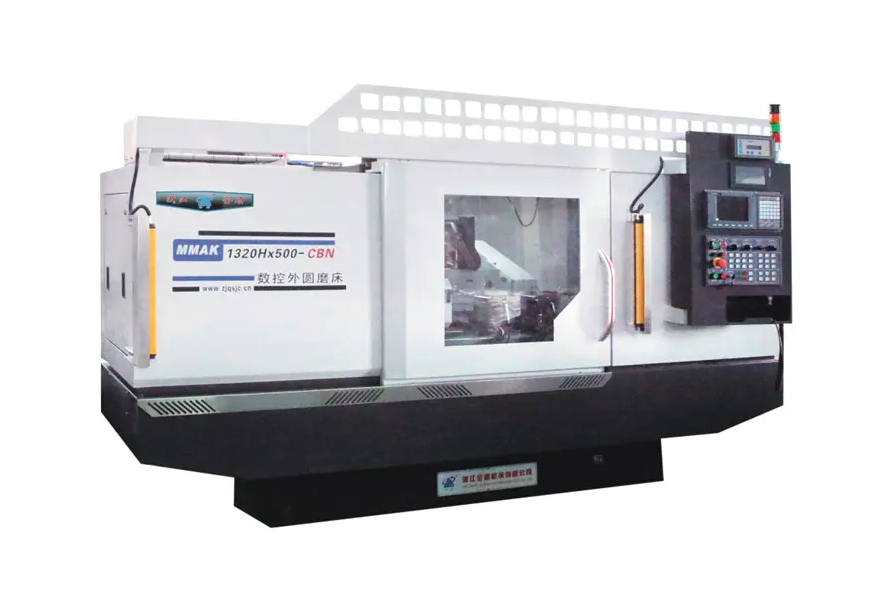
CNC Silindirik Taşlama Tezgahlarında İşleme Kalitesini Artırmaya Yönelik Temel Elemanlar
İşletim sırasında sadece otomasyon programlarına güvenmek yeterli değildir CNC silindirik taşlama makinesis . Mikron altı hassas işleme elde etmek için üç boyutta derinlemesine optimizasyon gereklidir: tekerlek durumu, termal deformasyon kontrolü ve konumlandırma verisi.
1. Taşlama Taşı Özelliklerinin Hassas Şekillendirilmesi ve Bakımı
Taşlama çarkının mikro yapısı, dış silindirik taşlamanın yüzey kalitesini doğrudan belirler. CNC sistemi beslemeyi kontrol edebilse de taşlama çarkının körelme durumunu otomatik olarak değiştiremez.
Teknik Detaylar: Elmas düzelticinin keskinliği korunmalıdır. Bileme sırasındaki uzunlamasına ilerleme hızı, kaba işleme ve ince talaş işleme gereksinimlerine göre esnek bir şekilde ayarlanmalıdır; kesme verimliliğini artırmak için kaba işleme için daha büyük bir ilerleme hızı kullanılabilirken, taşlama çarkı yüzeyinde mikro taşlama kenarları oluşturmak için ince talaş işleme için çok küçük bir ilerleme hızı gerekir.
Değer: Düzenli ve bilimsel pansuman, yüzeydeki çatlama izlerini (dalgalı çizgiler) etkili bir şekilde önler ve sürtünme yanıkları riskini önemli ölçüde azaltır.
2. Dinamik Termal Kararlılık ve Soğutma Sıvısı Yönetimi
Öğütme esas olarak önemli miktarda öğütme ısısı üreten yüksek enerjili bir çıkarma işlemidir. Hassas taşlama ekipmanlarında termal deformasyon, boyutsal sapmalara yol açan "gizli bir katildir".
Teknik Detaylar: Soğutma sıvısı yalnızca yüzeyi soğutmakla kalmaz, aynı zamanda taşlama kalıntılarını da temizler ve tekerleğin tıkanmasını önler. Soğutucu sıcaklığının makine yatağı sıcaklığıyla senkronize olarak dalgalanmasını sağlamak için sabit sıcaklıkta bir soğutma sistemi önerilir. Eş zamanlı olarak, ısı değişimini en üst düzeye çıkarmak için, soğutucu ağızlık açısının tam olarak taşlama bölgesinin "kama şeklindeki alanına" yönlendirilmesi gerekir.
Değer: İyi termal denge yönetimi, iş parçasının radyal termal genleşmesini etkili bir şekilde kontrol ederek, bir grup parçanın sürekli işlenmesi sırasında boyutsal tutarlılığın minimum toleranslar dahilinde kalmasını sağlar.
3. Fiziksel Veri ve Merkez Delik Bütünlüğü
için CNC silindirik taşlama makinesis merkez destekleri kullanıldığında, iş parçasının merkez deliği onun dönme geometrik verisidir.
Teknik Detaylar: Sıkıştırmadan önce iş parçasının her iki ucundaki merkez deliklerde çentik, oksit tabakası veya talaş olup olmadığı titizlikle incelenmelidir. Yüksek hassasiyetli, zemin merkezlerinin kullanılması ve temas yüzeylerine özel yüksek basınçlı gres uygulanması tavsiye edilir. Merkez deliğin 0,01 mm'lik bir geometrik hatası varsa, dönme büyütmesinden sonra iş parçasının yuvarlaklığına yansıyan hata katlanarak artabilir.
Değer: Referans konumunun temizliğini ve yuvarlaklığını sağlamak, yüksek eşeksenliliğe ve yüksek yuvarlaklığa sahip işleme elde etmek için temeldir ve aynı zamanda CNC sisteminin tekrarlanabilirliğini en üst düzeye çıkarmak için bir ön koşuldur.
Güvenlik Önlemleri: Otomatik taşlama ekipmanını çalıştırırken uygun koruyucu ekipman giyilmelidir. Taşlama çarkı yüksek hızda dönerken güvenlik kapısını açmak kesinlikle yasaktır ve yüksek hızda dönme sırasında patlama riskini önlemek için taşlama çarkında çatlak olup olmadığı düzenli olarak kontrol edilmelidir.
CNC silindirik taşlama makinelerinin yetkin kullanımı, yalnızca yazılım programlamanın anlaşılmasını değil, aynı zamanda mekanik montaj ve proses parametrelerine duyarlılığı da gerektirir.


