 0086-15068518279 (Çince)/001-5416026691 (İngilizce)


 En
NC (Sayısal Kontrol) ve CNC (Bilgisayarlı Sayısal Kontrol) taşlama sistemlerini karşılaştırırken, CNC silindirik taşlayıcılar hassasiyet, tekrarlanabilirlik ve üretim verimliliğinde belirleyici bir sıçramayı temsil eder . Sıklıkla ±0,001 mm dahilinde sıkı toleranslara ve yüksek hacimli çalışmalarda tutarlı çıktıya ihtiyaç duyan üreticiler için CNC silindirik taşlama makineleri yalnızca bir yükseltme değildir; bunlar eski NC sistemleri ile tam otomatik modern üretim arasındaki boşluğu dolduran operasyonel omurgadır.
Bu iki teknolojiyi ayıran şeyin ne olduğunu ve CNC silindirik taşlama makinelerinin neden bu kadar kritik bir rol oynadığını anlamak, mühendislerin ve satın alma ekiplerinin ekipman yatırımı ve süreç tasarımı hakkında bilinçli kararlar almasına yardımcı olur.
NC ve CNC: Temelde Ne Farklıdır?
NC sistemleri önceden delinmiş bant veya sabit sıralı talimatlarla çalışır. Bir program yüklendikten sonra makine onu geri bildirim veya kendi kendine düzeltme olmadan yürütür. CNC sistemleri ise aksine, programları sürekli olarak dijital olarak okuyan, ayarlayan ve saklayan mikroişlemci tabanlı bir denetleyici kullanır. Bu mimari farklılığın derin pratik sonuçları vardır.
| Özellik | NC Sistemi | CNC Sistemi |
|---|---|---|
| Program Depolama | Delikli bant / sabit sıra | Dijital hafıza (sınırsız program) |
| Gerçek Zamanlı Geri Bildirim | Yok | Sürekli sensör geri bildirim döngüsü |
| Parametre Ayarı | Manuel yeniden programlama gerekli | Saniyeler içinde ekran düzenlemeleri |
| Eksen Kontrolü | Tipik olarak 2 eksenli | Aynı anda 2 ila 5 eksen |
| Tekrarlanabilirlik | ±0,01 mm tipik | ±0,001 mm veya daha iyisi |
| Operatör Bağımlılığı | Yüksek | Düşük ila orta |
Özellikle silindirik taşlamada bu farklılıklar doğrudan yüzey kalitesi, boyutsal doğruluk ve geçiş süresine dönüşür; bunlar hassas üretimde karlılığı tanımlayan üç ölçümdür.
neden CNC Silindirik Taşlamalar Kritik Orta Zemini İşgal Edin
CNC silindirik taşlama makineleri, yüksek hassasiyetli manuel işçilik ile tam otomatik üretim hatlarının kesişiminde bulunur. Karmaşık geometrileri (konik taşlama, çok çaplı şaftlar, diş formları) işleyebilecek kadar gelişmiş olmakla birlikte, yeni bir iş parçası için saatler yerine dakikalar içinde yeniden programlanabilecek kadar da esnektirler.
Bu esneklik tanımlayıcı değerdir. 50 ila 200 adetlik partiler halinde havacılık şaftları üreten bir atölyeyi düşünün. Bir NC öğütücü, her yeni parça numarası için fiziksel olarak yeniden yapılandırmaya ve potansiyel olarak yetenekli bir kurulum teknisyenine ihtiyaç duyacaktır. CNC silindirik bir taşlama makinesi kaydedilen programı alır, otomatik bir tekerlek hazırlama çevrimi çalıştırır ve üretime başlar. Kurulum süresini 2-4 saatten 30 dakikanın altına düşürmek birçok gerçek dünya uygulamasında.
NC'nin Eşleşemeyeceği Temel Proses Yetenekleri
- Proses içi ölçüm: Taşlama sırasında aktif ölçüm, operatörün müdahalesine gerek kalmadan çapı tolerans dahilinde tutarak kontrol ünitesinin tekerlek aşınmasını otomatik olarak telafi etmesine olanak tanır.
- Otomatik tekerlek pansuman: CNC kontrolörleri, programlanmış aralıklarla işleme rutinlerini yürütür ve üretim süreci boyunca tutarlı tekerlek geometrisi ve yüzey kalitesi sağlar.
- Çok adımlı taşlama çevrimleri: Farklı ilerleme hızlarına sahip kaba, yarı ince ve son pasolar tek bir otomatik döngü olarak programlanarak hem talaş kaldırma oranı hem de son yüzey kalitesi optimize edilebilir.
- Karmaşık kontur taşlama: Eş zamanlı X ve Z ekseni enterpolasyonu, standart bir NC makinesinde geometrik olarak imkansız olan kavisli veya profilli yüzeylerin üretilmesini sağlar.
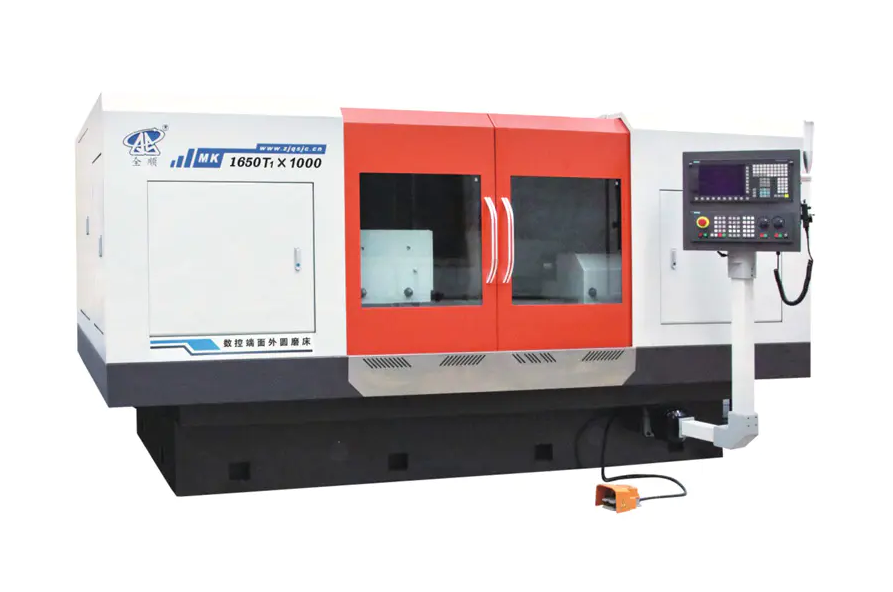
Hassasiyet Karşılaştırmaları: Ne CNC Silindirik Taşlama Aslında Başarır
Hassasiyet soyut bir iddia değildir; ölçülebilirdir ve rulmanlar, hidrolik silindirler, dişli kutuları veya türbin milleri için bileşenler belirlenirken sayılar önemlidir.
- Boyutsal tolerans: Üretim sınıfı CNC silindirik taşlama makineleri rutin olarak IT5 çap toleranslarına (50 mm şaft üzerinde yaklaşık ±0,001 mm) ulaşır ve üst düzey sistemler kontrollü ortamlarda IT4 veya IT3'e ulaşır.
- Yüzey kaplaması: 0,2–0,4 µm Ra değerleri son taşlamada standarttır; ince taneli çarklar ve kontrollü parametrelerle 0,1 µm'nin altındaki Ra'ya ulaşılabilir.
- Yuvarlaklık: Hidrostatik iş kafası millerine sahip CNC sistemleri, 0,2 µm'nin altındaki yuvarlaklık hatalarına ulaşabilir; bu, rulman yatağı taşlama için kritik öneme sahiptir.
- Silindiriklik: 500 mm'lik iş parçası uzunluğu boyunca, uygun makine kalibrasyonu ve termal dengeleme ile 1–3 µm'lik silindiriklik sapmalarına ulaşılabilir.
Karşılaştırıldığında, NC silindirik taşlama makineleri tipik olarak IT7–IT6 aralığında toleranslar sağlar; bu, genel mekanik bileşenler için yeterli ancak hassas rulmanlar, yakıt enjeksiyon bileşenleri veya tıbbi cihaz milleri için yetersizdir.
Endüstriler Nerede CNC Silindirik Taşlamalar Pazarlık edilemez
Birçok sektör, kolaylık sağlamaktan ziyade süreç açısından kritik bir adım olarak CNC silindirik taşlamaya güvenmektedir:
Otomotiv Aktarma Organı Bileşenleri
Eksantrik milleri, krank milleri, şanzıman milleri ve ABS sensör halkaları, 0,4 µm Ra'nın altında yüzey kalitesiyle IT5 veya daha iyisine göre taşlama gerektirir. Yüksek hacimli otomotiv tedarikçileri genellikle CNC silindirik taşlama makinelerini otomatik hücrelerde çalıştırarak orta çaplı şaftlar için parça başına 90 saniyenin altında çevrim sürelerine ulaşıyor.
Havacılık ve Savunma
İniş takımı aktüatörleri, türbin kanadı kök formları ve hidrolik valf makaraları, hem aşırı hassasiyet hem de tam proses izlenebilirliği gerektirir. CNC sistemleri, havacılık kalite standartlarının gerektirdiği gerçek besleme hızlarını, pansuman aralıklarını ve proses içi ölçüm verilerini kaydeden dijital denetim takibini sağlar.
Rulman İmalatı
Hassas rulmanlar için iç ve dış bilezik taşlama (ABEC 5, 7 ve 9 dereceleri), silindirik taşlama için belki de en zorlu uygulamayı temsil eder. ABEC 7 rulmanları 2,5 µm dahilinde yuvarlaklık ve ±2,5 µm çap toleransları gerektirir; bu yalnızca aktif ölçüm ve titreşim sönümlemeli makine tabanlarıyla donatılmış CNC sistemleriyle elde edilebilir.
Tıbbi Cihaz İmalatı
Cerrahi alet milleri, ortopedik implant gövdeleri ve dental el aleti bileşenleri, titanyum alaşımlarından ve paslanmaz çelikten ±0,005 mm veya daha sıkı toleranslarla taşlanmıştır. Biyouyumluluk gereksinimleri ayrıca çapaksız, çiziksiz yüzeyler gerektirir; sonuçlar tamamen hassas, tekrarlanabilir CNC taşlama parametrelerine bağlıdır.
CNC Silindirik Taşlama Yapılandırmalar: Makine Tipini Uygulamaya Eşleştirme
Tüm CNC silindirik taşlama makineleri aynı amaca hizmet etmez. Ana konfigürasyonların her biri belirli iş parçası geometrilerini ve üretim senaryolarını hedefler:
| Makine Tipi | İş Parçası Tipi | Tipik Uygulama |
|---|---|---|
| Evrensel OD/ID Öğütücü | Dış ve iç çaplar | İş atölyeleri, prototip, karma üretim |
| Merkezsiz CNC Taşlama | Çubuklar, pimler, silindirler (merkeze gerek yok) | Yüksek-volume pin and roller production |
| CNC Eksantrik Mili/Krank Mili Öğütücü | Çok loblu veya eksantrik miller | Otomotiv motor bileşenleri |
| CNC İplik Öğütücü | Dişli miller, kurşun vidalar | Hassas kurşun vidalar, bilyalı vida milleri |
| CNC Daldırma Taşlama | Kısa, belirli çaplı özellikler | Rulman yuvaları, muylu taşlama |
Yanlış konfigürasyonun seçilmesi (örneğin, yüksek hacimli bir eksantrik mili uygulaması için evrensel bir dış çap taşlayıcı kullanılması), C ekseni enterpolasyonuna sahip özel bir CNC eksantrik mili taşlayıcıya göre iki ila üç kat daha uzun çevrim sürelerine neden olur.
CNC Taşlama Sonuçlarını Belirleyen Kritik Operasyonel Faktörler
CNC silindirik taşlama makinesine sahip olmak, otomatik olarak hassasiyeti garanti etmez. Makinenin tüm kapasitesini ortaya çıkarmak için çeşitli operasyonel değişkenlerin yönetilmesi gerekir:
Termal Kararlılık
Taşlama, hem iş parçasının hem de makine gövdesinin genleşmesine neden olan ısı üretir. 300 mm uzunluğundaki çelik bir şaftta sadece 1°C'lik bir sıcaklık değişimi, yaklaşık 3,5 µm boyutsal değişime neden olur. Mikron altı işler için kullanılan CNC taşlama makineleri, sıcaklık kontrollü soğutma sıvısı, 30–60 dakikalık makine ısınma protokolleri ve 20°C ±0,5°C'de tutulan iklim kontrollü taşlama odaları gerektirir.
Jant Seçimi ve Giydirme
Aşındırıcının özellikleri (tane türü, tane boyutu, bağ sertliği ve yapısı) iş parçası malzemesine, gerekli cilaya ve kaldırma oranına uygun olmalıdır. Bir CNC makinesindeki kötü eşleştirilmiş bir tekerlek, bir NC makinesindeki ile aynı kötü sonuçları üretir. CNC döngüsüne programlanan tekerlek bileme parametreleri (iletkenlik, derinlik, bindirme oranı) taşlama parametreleri kadar kritiktir.
İş Tutma ve Hizalama
Merkezler arası taşlama, ölü merkezlerin düzgün şekilde taşlanmasını ve hizalanmasını gerektirir. Merkezde sadece 5 µm'lik salgı, doğrudan bitmiş parçada yuvarlaklık hatasına dönüşebilir. CNC kontrolü, iş parçası bağlama kurulumundaki mekanik yanlış hizalamayı telafi edemeyeceğinden, uzun iş parçalarına yönelik sabit dayanakların doğru şekilde konumlandırılması ve ayarlanması gerekir.
Proses İçi Ölçüm Entegrasyonu
Havalı veya temaslı mastarlarla donatılmış modern CNC silindirik taşlama makineleri, taşlama sırasında iş parçasının çapını ölçer. Gösterge, tekerlek aşınmasını telafi etmek için beslemeyi otomatik olarak ayarlayan kontrol ünitesine gerçek zamanlı verileri besler. Bu geri bildirim döngüsü olmadan, operatörlerin manuel ölçümler ve ofsetler yapması gerekir; bu da CNC sistemlerinin ortadan kaldırmak üzere tasarlandığı insan değişkenliğini yeniden ortaya çıkarır.
NC Taşlama Hala Mantıklı Olduğunda
CNC sistemlerinin bariz avantajlarına rağmen, NC silindirik taşlama belirli bağlamlarda meşru uygulamaları korur:
- Basit, özel üretim: Geometrik olarak basit bir parçanın (örneğin, IT7 toleransına göre düz silindirik bir pim) tek bileşenli, yüksek hacimli üretimi, CNC ekipmanının daha yüksek maliyetini ve karmaşıklığını haklı çıkarmayabilir.
- Düşük bütçeli bakım atölyeleri: ±0,01–0,02 mm toleransların kabul edilebilir olduğu, aşınmış millerin ara sıra şirket içinde yenilenmesini gerçekleştiren tesisler, NC taşlayıcıları etkili bir şekilde çalıştırabilir.
- Sınırlı CNC uzmanlığına sahip bölgeler: Bazı üretim ortamlarında, NC makineleri, programlama bilgisinden ziyade mekanik beceriye dayandıkları için tercih edilmektedir; ancak CNC operatör eğitiminin yaygın olarak erişilebilir hale gelmesi nedeniyle bu, giderek daha nadir görülen bir husustur.
IT6'dan daha sıkı toleranslar, karmaşık geometriler, çok parçalı değişkenler veya belgelenmiş süreç izlenebilirliği gerektiren herhangi bir uygulama için NC taşlama işlevsel olarak yetersizdir ve maliyet tasarrufu sağlayan bir alternatif değildir.
Modern Üretim Ekosistemleriyle Entegrasyon
CNC silindirik taşlama makineleri giderek daha fazla bağımsız makineler olarak değil, dijital üretim ortamlarında ağ bağlantılı düğümler olarak işlev görüyor. Bu entegrasyon yeteneği NC sistemlerinde yoktur ve teknoloji açığının başka bir boyutunu temsil eder:
- DNC (Doğrudan Sayısal Kontrol) bağlantısı: Programlar merkezi bir sunucudan makine kontrolörüne aktarılarak manuel program yükleme ortadan kaldırılır ve güncel olmayan parça programlarının kullanılması riski azalır.
- SPC veri aktarımı: Proses içi ölçüm ölçümleri kaydedilir ve istatistiksel proses kontrol yazılımına aktarılır; bu, gerçek zamanlı Cpk izlemesine ve tolerans dışı parçalar üretilmeden önce proses sapmalarının erken tespitine olanak sağlar.
- Robot entegrasyonu: Standartlaştırılmış iletişim arayüzlerine (OPC-UA, MTConnect) sahip CNC taşlayıcılar, otomatik yükleme/boşaltma hücrelerine entegre edilebilir ve vardiya dışı sırasında ışıklar kapalı taşlama işlemlerine olanak tanır.
- Kestirimci bakım: Titreşim sensörleri ve iş mili yükü izleme, tekerlek camlanmasını, rulman aşınmasını veya soğutma sistemi sorunlarını hurdaya veya makine hasarına neden olmadan önce tahmin eden analiz platformlarına veri besler.
Tamamen entegre bir CNC silindirik taşlama hücresi, operatöre bağlı NC işlemlerine kıyasla hurda oranlarını %60-80 oranında azaltabilir Aktif ölçüm ile CNC'ye geçişten sonra Cpk değerlerinin 1,0'ın altından 1,67'nin üzerine çıktığı otomotiv tedarikçisi ortamlarındaki belgelenmiş vaka çalışmalarına dayanmaktadır.
Bir seçim CNC Silindirik Taşlama : Pratik Şartname Kontrol Listesi
Belirli bir uygulama için CNC silindirik taşlama makinelerini değerlendirirken, aşağıdaki spesifikasyon parametrelerinin üretim gereksinimlerine göre doğrulanması gerekir:
- Taşlama uzunluğu ve dönüş çapı: Makine kapasitesinin marjla birlikte maksimum iş parçası boyutlarını kapsadığından emin olun.
- İş kafası ve punta mili doğruluğu: Salgı spesifikasyonlarını isteyin; hassas uygulamalar 1 µm'nin altında iş mili salgısı gerektirir.
- CNC eksen sayısı: İki eksen (X, Z) silindirik işlerin çoğunu kapsar; Yuvarlak olmayan formlar için C eksenini, dahili taşlama ataşmanı dönüşü için B eksenini ekleyin.
- Tekerlek kafası konfigürasyonu: Tek, çift veya çok tekerlekli kafalar esnekliği etkiler; ikiz kafalar eşzamanlı OD ve ID taşlamaya olanak tanır.
- Ölçme sistemi: Hassasiyet için proses içi hava ölçümü tercih edilir; Otomatik ofset geri beslemeli proses sonrası ölçüm, insansız operasyon için minimumdur.
- Denetleyici platformu: Uygulamaya özel taşlama döngülerinin (salınım, dalma, çapraz) kullanılabilirliğini ve tesis DNC sistemleriyle uyumluluğunu doğrulayın.
- Soğutma sistemi filtrelemesi: Ra'nın 0,2 µm'nin altında olması için ince taneli taşlama, aşındırıcı parçacıkların neden olduğu yüzey çizilmesini önlemek için soğutma sıvısının 10 µm'ye veya daha ince filtrelenmiş olmasını gerektirir.


