 0086-15068518279 (Çince)/001-5416026691 (İngilizce)


 En
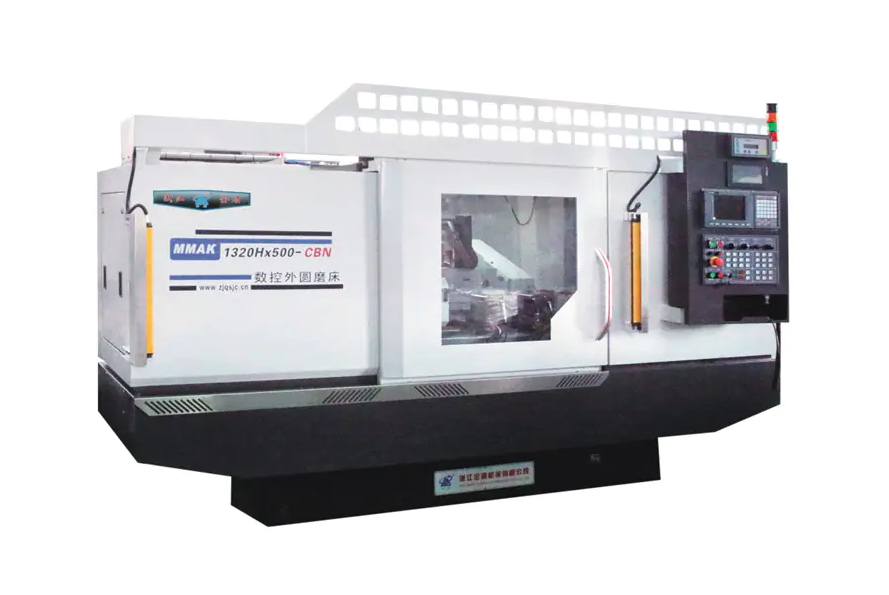
Bir değerlendirirken CNC silindirik öğütücü öncelik verilmesi gereken en kritik özellikler şunlardır: mikron altı konumlandırma doğruluğu, statik ve dinamik makine sağlamlığı ve gelişmiş CNC kontrol sistemi karmaşık enterpolasyonu yönetme yeteneğine sahiptir. Yüksek performanslı bir makine, aşağıdaki kadar düşük bir yüzey kalitesi (Ra) sağlamalıdır: 0,1 μm ila 0,4 μm sıkı boyut toleranslarını korurken tutarlı bir şekilde, genellikle ±0,001 mm . Temel özelliklerin ötesinde, yüksek çözünürlüklü geri bildirim ölçeklerinin, termal olarak kararlı dökümün ve sezgisel etkileşimli programlamanın entegrasyonu, standart bir öğütücü ile yüksek hassasiyetli bir üretim varlığı arasındaki farkı tanımlar.
Yapısal Bütünlük ve Termal Kararlılık
Herhangi bir hassas taşlama işleminin temeli makine yatağıdır. Sabit bir temel olmadan, tüm elektronik telafiler yalnızca mekanik eksikliklere yönelik "yara bandı" niteliğindedir.
Tabanın Sönümleme Özellikleri
Çağdaş CNC silindirik öğütücüs sıklıkla kullanmak Granitan® (polimer beton) veya yüksek kaliteli Meehanite dökme demir . Polimer betonun sunduğu teklifler 10 kat daha iyi titreşim sönümleme biryna kaplamalar elde etmek ve jant ömrünü uzatmak için gerekli olan geleneksel gri dökme demirden daha iyidir. Taşlama işlemi sırasındaki titreşimler, havacılık veya tıbbi imalat gibi yüksek hassasiyetli endüstrilerde reddedilen parçaların ana nedeni olan tırlama izlerine yol açar.
Termal Deplasman Kontrolü
Taşlama önemli miktarda ısı üretir. Aranacak önemli bir özellik, simetrik tasarım makine yatağı ve mesnetli. Bu, herhangi bir termal genleşmenin eşit şekilde gerçekleşmesini sağlayarak merkez hattı hizalaması üzerindeki etkiyi en aza indirir. Ayrıca, şu özelliklere sahip makineleri arayın: soğutulmuş soğutma sistemleri içinde sabit bir çalışma sıcaklığını korumak için iş mili muhafazası ve yatak boyunca dolaşan ±0,5°C ortam ortamının.
Yüksek Hassasiyetli Mil Sistemleri
Taş kafası mili, taşlama makinesinin kalbidir. Dönme doğruluğu doğrudan iş parçasının yuvarlaklığını ve yüzey kalitesini belirler.
Hidrostatik ve Döner Elemanlı Rulmanlar
Hidrostatik rulmanlar ile yüksek hassasiyetli sürtünme önleyici (rulmanlı) rulmanlar arasında seçim yapmalısınız. Hidrostatik miller mili ince bir yağ tabakası üzerinde yüzdürerek sıfır metal-metal teması ve neredeyse sonsuz yaşam. Olağanüstü salgı doğruluğu sunarlar (genellikle 0,0001 mm ). Bunun tersine, sağlamlık ve bakım kolaylığının ön planda olduğu yüksek hızlı uygulamalarda yüksek hassasiyetli seramik bilyalı rulmanlar tercih edilir.
Çalışma Kafası Çok Yönlülüğü
Evrensel için önemli bir özellik CNC silindirik öğütücüs bir döner çalışma kafası (B ekseni) . Tarafından yönlendirilen çalışma kafalarını arayın doğrudan tahrikli motorlar . Doğrudan tahrik, dişlilerden veya kayışlardan kaynaklanan boşlukları ortadan kaldırarak yüksek çözünürlüklü C ekseni enterpolasyonuna olanak tanır. Bu, "yuvarlak olmayan" taşlama (örneğin kamlar, zımbalar veya eksantrik miller) için kritik öneme sahiptir.
| Özellik | Hidrostatik Rulmanlar | Hassas Rulmanlar |
|---|---|---|
| Salgı Doğruluğu | < 0,1 mikron | 0,5 - 1,0 µm |
| Titreşim Sönümleme | Mükemmel | Orta |
| Bakım | Düşük (Aşınma Yok) | Değiştirme Gerekli |
CNC Kontrol ve Programlama Yazılımı
Makinenin zekası kontrol sisteminde bulunur. Bir öğütücü yalnızca onu çalıştıran yazılım kadar yeteneklidir.
Konuşma Arayüzü
Gelişmiş CNC öğütücüler özelliği konuşma programlama arayüzleri . Bu, operatörlerin manuel G kodu yazmaya gerek kalmadan parça boyutlarını, malzeme tipini ve istenen kaplamayı doğrudan bir GUI'ye girmelerine olanak tanır. Bu, kurulum sürelerini %50 karmaşık parçalar için. Yerleşik içeren yazılımları arayın çarpışma izleme Pahalı iş milini ve iş parçasını ilk çalıştırma sırasında korumak için.
Lineer Motor Teknolojisi
Yüksek dinamik uygulamalar için, X ve Z eksenlerinde doğrusal motorlar geleneksel bilyalı vidalardan daha üstündür. Doğrusal motorlar daha yüksek hızlanma oranları sağlar ve mekanik geri tepmeyi ortadan kaldırır. Yüksek çözünürlüklü cam terazilerle eşleştirildiğinde (ör. 0,05 μm çözünürlük ), makine, vidalı millerin uzun süreli kullanımlarda eşleşemeyeceği konumlandırma tekrarlanabilirliğine ulaşabilir.
Otomatik Giydirme ve Proses İçi Ölçüm
Tutarlı seri üretim elde etmek için CNC silindirik taşlama makinesinin tekerlek aşınmasını ve parça sapmasını otomatik olarak telafi edebilmesi gerekir.
- Otomatik Tekerlek Giydirme: CNC, elmas diskler veya tek noktalı düzelticiler kullanarak pansuman döngüsünü kontrol etmelidir. Gelişmiş sistemler şunları içerir: Akustik Emisyon (AE) sensörleri şifonyer ile jant arasındaki "ilk teması" algılayarak, çıkarılan aşındırıcı miktarını en aza indirir ve jant ömrünü uzatır.
- Proses İçi Ölçüm: Bir ölçüm probu veya "atlamalı" mastar, CNC'nin parçayı ölçmesine olanak tanır topraklanırken . Sistem, termal kaymayı veya tekerlek sapmasını telafi etmek için gerçek zamanlı verilere dayalı olarak nihai öğütme beslemesini otomatik olarak ayarlayarak bir partideki her parçanın aynı olmasını sağlar.
- Boşluk Kontrolü: Bu özellik, tekerleğin iş parçasına dokunmak üzere olduğunu algılamak için AE sensörlerini kullanır ve makinenin hızlı yaklaşmadan ince ilerlemeye anında geçmesini sağlar, "hava taşlama"yı ortadan kaldırır ve çevrim sürelerini azaltır. %10 ila %20 .
Çok Tekerlekli Konfigürasyonlar ve Evrensel Yetenek
Esneklik önemli bir trend CNC silindirik taşlama özellikle farklı parça geometrileriyle çalışan atölyeler için.
Taret Taş Başlıkları
ile donatılmış makineleri arayın. otomatik döner tekerlek başlığı (Taret) . Bu taretlerde birden fazla çark bulunabilir; örneğin biri dış taşlama için, biri iç taşlama için ve üçüncüsü de yüzey taşlama için. CNC kontrollü B ekseni taret yüksek tekrarlanabilirlik ile gerekli konuma dönebilir (örn. ±1 yay saniyesi ), bir parçanın tamamen bitirilmesine izin verir tek kurulum . Bu, bir parçayı yeniden kelepçelerken ortaya çıkan hataları ortadan kaldırır.
İç Taşlama Ataşmanları
Öncelikli odak noktanız OD (Dış Çap) taşlama olsa bile, aşağıya doğru açılır veya tarete monteli bir taşlama bulunur İç Taşlama (ID) mili bir significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Çevre ve Güvenlik Özellikleri
Yüksek hızlı taşlama, makinenin tasarımına göre yönetilmesi gereken ince sis ve potansiyel tehlikeler yaratır.
- Tam Muhafaza: Yüksek kaliteli bir CNC taşlayıcı, soğutma sıvısı spreyi ve taşlama tozunu içerecek şekilde tamamen kapatılmalıdır. Bu sadece temizlik için değil; için gereklidir entegre buğu giderme sistemleri etkili bir şekilde çalışmak.
- Yangın Söndürme Sistemleri: Yüksek hassasiyetli yüzey işlemleri için yağ bazlı soğutma sıvıları kullanıyorsanız, entegre CO2 veya kuru kimyasal yangın söndürme sistemi bir mandatory safety feature.
- Ergonomik Yükleme: Manuel veya yarı otomatik yükleme için masa yüksekliği ve kapı açıklığı kolay erişime izin vermelidir. Tam otomatik üretim için makinenin "robota hazır" standartlaştırılmış arayüzler (örn. Profibus veya Ethernet) ve otomatik kapılarla.
Seçim için Son Kontrol Listesi
Seçiminizi sonlandırırken, en zorlu parça gereksinimlerinize göre aşağıdaki özellikleri doğrulayın:
- Merkezler Arası Maksimum Mesafe: En uzun parçanız üzerinde %20'lik bir tampon sağlayın.
- Masanın Üzerinde Salıncak: En büyük çaplı parçanın artı gösterge boşluğunun rahatça oturup oturmadığını kontrol edin.
- Tekerlek Çapı: Daha büyük tekerlekler (örneğin 500 mm) daha uzun süre dayanır ve yüzey hızını küçük tekerleklere göre daha iyi korur.
- CNC Çözünürlüğü: Ara 0,0001 mm Kontrol yazılımındaki yeteneği artırın.
- Punta Tasarımı: A ince ayarlı punta (konik düzeltme için) uzun şaft doğruluğu için hayati öneme sahiptir.


