 0086-15068518279 (Çince)/001-5416026691 (İngilizce)


 En
Kamalı bir şaft için standart bir CNC silindirik taşlama makinesi teklif edildi ve ilk parti, kabul edilebilir yuvarlaklıkla ancak muayenede başarısız olan bir diş kanadıyla çıktı. Makine yatağında veya besleme eksenlerinde herhangi bir sorun yoktu. Sorun, taşlama çarkının iş parçasıyla nasıl buluştuğuydu. Form taşlama, diskin parçanın ihtiyaç duyduğu şekle göre şekillendirilmesi ve bu şekillendirilmiş diskin profili doğrudan kesmesine izin verilmesi anlamına gelir. Parça geometrisinin eksen enterpolasyonu yerine tekerleğin konturundan gelmesi gerektiğinde, form taşlamayla uğraşırsınız ve bir makineyi belirleme şekliniz de bununla birlikte değişir.
Üretim Alanında Form Taşlamanın Aslında Anlamı Nedir?
Geleneksel bir silindirik taşlama makinesi, taşı düz bir silindir gibi ele alır ve iş parçasının dönüşü, tabla hareketi ve taş başlığı beslemesinden parça şeklini oluşturur. Form taşlama bu mantığı tersine çevirir. Tekerlek, ister spline oluğu, ister diş formu, yarıçap veya kam profili olsun, üretilen özelliğin tamamlayıcısı olan bir konturla şekillendirilir ve daha sonra doğrudan işin içine beslenir. Tekerlek yeterince genişse, bir tekerlek genişliğindeki bir eksenel adım, parçadaki tüm profili yeniden üretir.
Bunu iki pratik sonuç takip ediyor. Birincisi, döngü süresi profil karmaşıklığına karşı çok daha az duyarlı hale gelir çünkü şekil, sırayla hareket eden birkaç eksen tarafından yaklaşık olarak tahmin edilmek yerine tek bir etkileşimde oluşturulur. İkincisi, profil doğruluğu, tekerlek bileme doğruluğunun bir aynası haline gelir. Eğer bir bileme rulosu 0,005 mm kadar aşınırsa, makinenin geri kalanı ne kadar iyi olursa olsun iş parçası bu 0,005 mm'yi aslına sadık bir şekilde yeniden üretecektir. Daldırma taşlama Tekerleğin iş boyunca ilerlemek yerine işe dik olarak beslendiği bu profiller için en doğal ilerleme yöntemidir çünkü tekerlek genişliği zaten özelliğe göre ayarlanmıştır.
Form Taşlama ve Enterpolasyonlu Taşlama Arasındaki Denge
Enterpolasyonlu taşlama, bazen yalnızca tek nokta temasıyla düz silindirik bir tekerlek kullanır ve konturu oluşturmak için onu programlanmış bir yol boyunca yürütür. Esnektir: Programı değiştirin ve sipariş vermek için pansuman rulosu olmadan yeni bir şekle sahip olun. Hafif kavisler ve seyrek geçişler için bu genellikle daha ucuz yoldur.
Özellik dar, derin ve hacim olarak tekrarlandığında denge form öğütme yönünde değişir. Bu noktaları sırayla çalışın:
- Toplu boyut. Aynı profil binlerce kez tekrarlanırsa pansuman rulosunun maliyeti hızla amorti edilir. Elli parçalık bir siparişte öyle değil.
- Profil genişliği ve derinliği. Dar yuvalar, küçük yarıçaplar ve diş formları, şekillendirilmiş bir tekerleği tercih eder. Geniş, sığ eğriler nadiren bunu haklı çıkarır.
- Giyinme yeteneği. Rulonun kendisinin gerekli doğrulukta üretilmesi zorsa, enterpolasyon daha güvenli bir spesifikasyondur.
- Değiştirme frekansı. Yüksek karışımlı, düşük hacimli atölyeler genellikle CNC işlemeyle eşleştirilmiş enterpolasyonla daha iyi hizmet verir.
 CNC Silindirik Taşlama Makinesi MK/MAK Serisi Yüksek Hassasiyetli CNC Silindirik Taşlama Makinemiz, aşırı boyutsal doğruluk ve kusursuz yüzey kalitesi gerektiren üretim ortamları için tasarlanmıştır. ... Ürünü Görüntüle →
Form Taşlama Hassasiyetini ve Son İşlemi Gerçekten Ne Belirler?
Tekerlek Giydirme, Tüm Sürecin Temeli
İki temel giyinme yolu vardır. Şekillendirilmiş bir elmas rulo sabit bir konturu tekerleğe bastırır veya CNC monteli bir elmas alet, bir döner eksen tekerleği indekslerken profili noktadan noktaya tarar. Rulo pansuman hızlıdır ve bir pansuman döngüsünden diğerine yüksek oranda tekrarlanabilir, bu da hacimli üretime uygundur. CNC tek noktalı işleme daha esnektir ve isteğe bağlı profil programlarını takip edebilir, ancak döngü daha yavaştır ve büyük ölçüde döner eksenlerin konumlandırma doğruluğuna bağlıdır.
Hangi rota seçilirse seçilsin, pansuman aralığı vardiya düzenine göre değil parça sayısına göre ayarlanmalıdır. Parlatma ve matlaştırma, profili hızlı bir şekilde kaydırır ve etki, ilk olarak formun en dar, en derin kısmında ortaya çıkar.
Soğutma Sıvısı Dağıtımı ve Talaş Temizleme
Form taşlamadaki temas arkı, düz silindirik taşlamadakinden çok daha geniştir ve üretilen ısının çoğu bu dar dikişin içinde bulunur. Form, özellikle yüksek kesme derinliklerinde taş ile iş parçası arasında sınırlı bir boşluk oluşturduğundan soğutma sıvısı kesme bölgesine ulaşmakta zorluk çeker. Yeterli akış ve temiz filtreleme ile doğrudan temas arkına yönlendirilen yüksek basınçlı nozullar bu sorunu çözer. Yetersiz soğuma yanmaya, yüzey temperlenmesine ve şekil kaymasına neden olur ve bu kusurlar daha sonra izlenmesi en zor olanlardır.
Talaş işleme de aynı ilgiyi hak ediyor. Form taşlama daha uzun, daha sürekli talaşlar üretir ve kötü filtrelenmiş bir soğutma sıvısı kaynağı bunları doğrudan taşlama bölgesine geri taşıyacaktır.
Yapısal Sertlik, Isıl Kararlılık ve Muayene
Form taşlama, geleneksel silindirik taşlamadan daha yüksek normal kuvvet gerektirir çünkü taş aynı anda çok daha geniş bir genişlikte temas halindedir. Yatak, tekerlek başlığı mili ve puntanın tümü bu yükü sapmadan absorbe etmelidir. Mükemmel statik geometriye sahip ancak dinamik sertliği yetersiz olan bir makine, parçanın uzunluğu boyunca değişen bir profil üretecektir. Termal sürüklenme aynı sorunun diğer yarısıdır: soğumaya başlayan ve vardiya boyunca ısınan bir mil, gün geçtikçe profili mikronlarca hareket ettirir.
Toleransların sıkı olduğu durumlarda, proses içi ölçüm yatırıma değerdir. Parçalar çevrimdışı olarak incelendikten sonra değil, parti hala çalışırken aşınmış bir profili yakalar.
 Yüksek Hassasiyetli CNC Silindirik Taşlama Makinesi Yüksek Hassasiyetli CNC Silindirik Taşlama Makinemiz, aşırı boyutsal doğruluk, mikron altı tekrarlanabilirlik ve mükemmellik gerektiren endüstriyel ortamlar için tasarlanmıştır. Ürünü Görüntüle →
Form Taşlamaya Uygun Parça Çeşitleri
Proses, sabit kesitli, dar özelliklere sahip ve tekrarlanan taleplere sahip parçalarda en iyi sonucu verir:
- Olukların diş diş frezelenmek yerine tek bir kavramada kesildiği yivli miller ve motor milleri.
- Diş formunun takım yolu yerine işlenmiş tekerlek tarafından garanti edildiği dişler, kurşun vidalar ve sonsuz vidalar.
- Düzlüğün ve profil tutarlılığının tüm uzunluk boyunca geçerli olması gereken broşlar ve uzun kesme takımları.
- Düz silindirik taşlamanın yalnızca çok eksenli enterpolasyonla yaklaşık olarak hesaplayabileceği kamlar, yarıçaplar ve krank mili dolguları ve konturlar.
- Kapalı döngü, noktadan noktaya işlemeyle oluşturulan taçlı, içbükey veya CVC profilleri gerektirenler de dahil olmak üzere rulolar.
Bazı inşaatçılar bu işi aşağıdaki gibi özel platformlarla ele alıyor: yüksek hassasiyetli CNC profil silindirik taşlama Giyinme ekseninin ve kontrol çözünürlüğünün sonradan telafi edilmek yerine parça profil toleransına göre belirlendiği sistemler.
Bir parça tek bir kurulumda birden fazla zemin özelliğine ihtiyaç duyduğunda, örneğin dış çap artı omuz yüzü veya hem dış hem de iç yüzeyi olan sertleştirilmiş bir şaft, işlemleri birleştiren bir makine genellikle iki tek amaçlı makineyi geride bırakır. Daha az kurulum, daha az veri değişikliği anlamına gelir ve bu da tek başına profil tutarlılığını artırır.
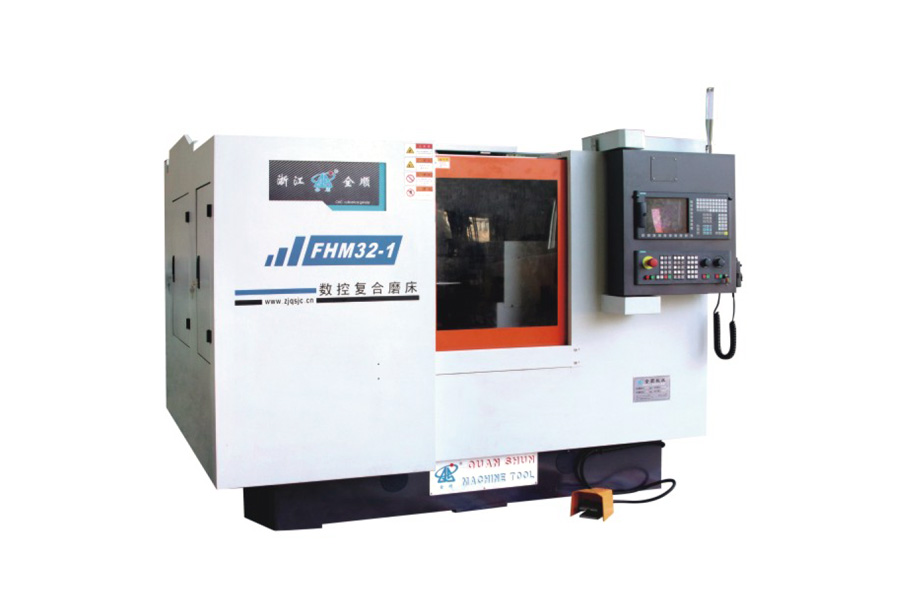 CNC Bileşik Taşlama Makinesi CNC Bileşik Taşlama Tezgahı, karmaşık iş parçalarının yüksek hassasiyetli, tek kurulumlu işlenmesi için tasarlanmış üstün çoklu görev çözümüdür. Bir saat ile donatılmış ... Ürünü Görüntüle →
Form Taşlama Makinesi Satın Almadan Önce Neleri Doğrulamanız Gerekir?
Teknik özellikler sayfasında iddia edilen ve kesme kenarında hiçbir zaman gerçekleşmeyen form taşlama kabiliyetine rastlamak yaygındır. Aşağıdaki noktalar gerçek performansı belirleyen noktalardır.
| Gereksinim | Neyi Onaylamalı? | Neden Önemlidir? |
|---|---|---|
| Profil toleransı | Rakam nasıl tanımlanıyor ve ölçülüyor ve sıcak mı yoksa soğuk mu fiyatlandırılıyor? | Profil doğruluğu pansuman doğruluğunu takip eder, bu nedenle ölçüm esası makine sınıfını belirler |
| Pansuman sistemi | Şekillendirilmiş rulo veya CNC tek nokta artı döner eksen çözünürlüğü | Geçiş esnekliği ile profil tekrarlanabilirliği arasındaki dengeyi ayarlar |
| Soğutma sıvısı ve filtreleme | Nozul basıncı, akış hızı, filtreleme derecesi ve nozul konumlandırma | Yetersiz kapsam, başka bir sınıra ulaşılmadan dar formların yanmasına ve bozulmasına neden olur |
| Yapısal sertlik | Maksimum taş genişliğinde ve kesme derinliğinde normal kuvvet kapasitesi | Yetersiz sertlik, iş parçası boyunca koniklik ve profil kaymasına neden olur |
| Muayene yöntemi | Proses içi ölçüm, manuel ölçümler veya çevrimdışı CMM rutini | Tekerlek aşınmasının parçaya ulaşmadan ne kadar hızlı tespit edildiğini belirler |
| Değiştirme süresi | Pansuman rulosunu değiştirme ve veriyi yeniden oluşturma zamanı | Yüksek karışımlı, düşük hacimli üretimde elde edilebilir çıktıyı doğrudan sınırlar |
Gerçek Maliyet, Kapasite ve Satın Alma Riski
Öğütme biçimindeki para, satın almada değil, işletmede harcanır. Sürecin kendi masrafını karşılayıp karşılamayacağını üç rakam belirler:
- Bitirme rulosunun veya elmas aletin servis ömrü ve değiştirmenin ne kadar süreceği.
- Bir üretim çalışması boyunca ne kadar çarkın tüketildiğini belirleyen döngü başına pansuman derinliği.
- Belirtilen döngünün gerçekleştirilebilir olup olmadığına karar veren, hazırlama süresinin öğütme süresine oranı.
En yaygın satın alma hatası, soğutma sıvısı ve filtreleme paketini kabul edilebilir en düşük seviyede belirtirken ideal doğruluk kapasitesine sahip bir makine satın almaktır. Bu makine, kabul denemesi sırasında doğru bir profili kesecek, ardından üretim başladığında ve pansuman aralıkları kısaldığında sürüklenecektir. İkinci bir risk ise değişimi hafife almaktır. Eğer pansuman rulosunu değiştirmek ve yeniden tarihlendirme yapmak yarım vardiya gerektiriyorsa, profilleri haftada iki kez değiştiren bir atölye, makine kağıt üzerinde ne kadar doğru olursa olsun, yatırımın geri kazanılmasında zorluk çekecektir.
Form taşlama, belirli koşullar altında yerini alır: profilin çarktan gelmesi gerekir, parti, takımların amorti edilmesini sağlayacak kadar büyük olmalıdır, soğutma sıvısı ve filtreleme sistemi geniş bir temas arkını destekleyebilir ve işleme ve inceleme rutini üretime ayak uydurabilir. Dördü birden tutulduğunda süreç, çok eksenli enterpolasyonun yönetebileceğinden daha kısa döngülerde karmaşık konturları yeniden üretir. Bunlardan biri eksik olduğunda, CNC işlemeli geleneksel silindirik taşlama genellikle daha dürüst bir spesifikasyondur ve bunu erken söylemek, onu ilk üretim partisinde keşfetmekten daha ucuzdur.


